4,4'-DDS Dosierungs- und Behandlungsschema: Die Zahlen hinter Ihrem Tg
Sep 28, 2026
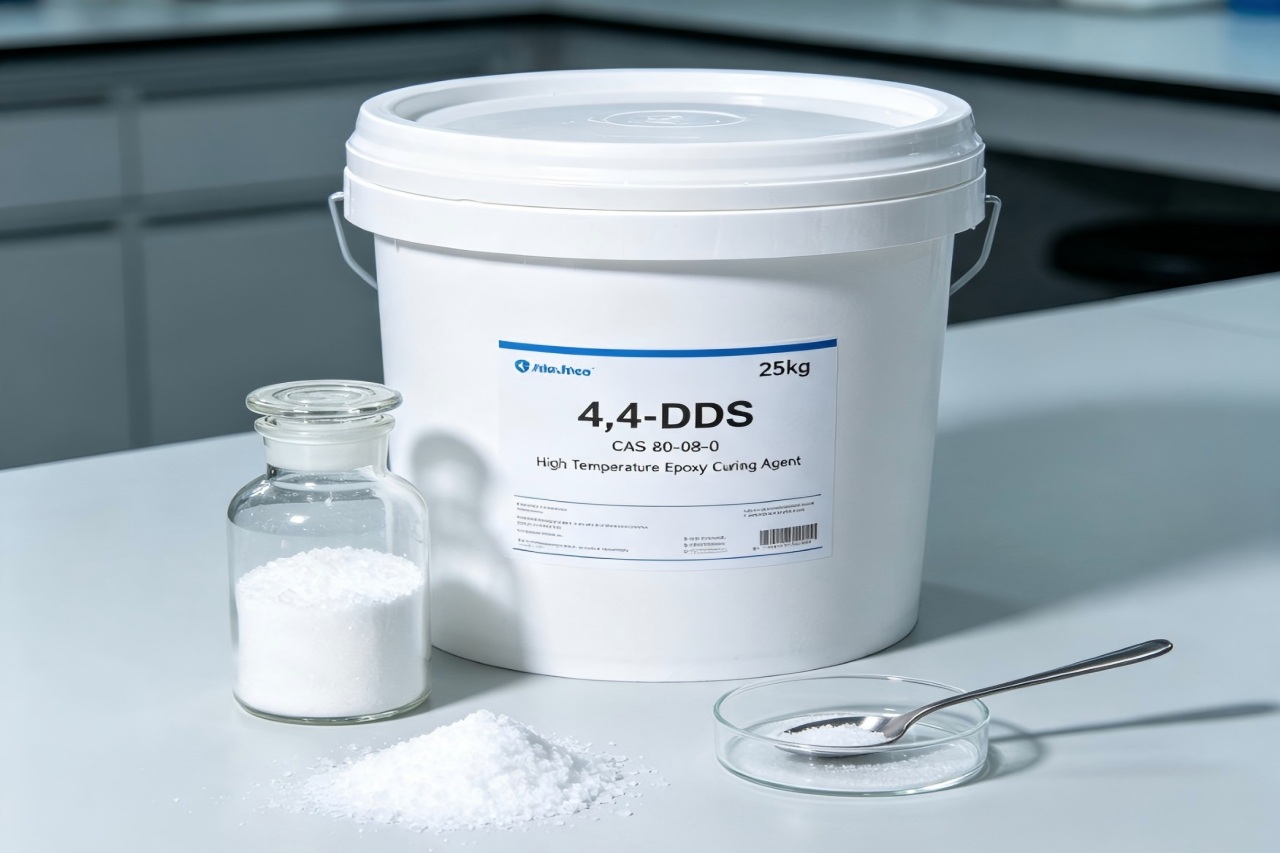
Zwei Entscheidungen bestimmen maßgeblich das Ergebnis bei DDS-gehärtetem Epoxidharz: die Härtermenge und die Erwärmung des Bauteils. Beides lässt sich vor dem ersten Versuch berechnen. In der Praxis werden beide Parameter oft aus Gewohnheit festgelegt – ein Verhältnis, das von einer alten Rezeptur übernommen wurde, oder ein Ofenprofil, das von einem anderen Härter übernommen wurde. DDS-Dosierung Es handelt sich nicht um eine Zahl, die man einfach kopiert. Es ist eine Zahl, die man aus Äquivalenten berechnet und dann gezielt anpasst. 4,4'-Diaminodiphenylsulfon besitzt vier aktive Amin-Wasserstoffatome bei einer Molmasse von 248,30 g/mol. Daraus ergibt sich ein Amin-Wasserstoff-Äquivalentgewicht (AHEW) von ca. 62,1 g/Äq. Zusammen mit dem Epoxid-Äquivalentgewicht (EEW) Ihres Harzes legt diese Konstante die stöchiometrische Dosierung fest. Alle weiteren Anpassungen – Abweichungen von der Stöchiometrie, Zugabe eines Beschleunigers, Verlängerung der Nachhärtung – sind bewusste Anpassungen mit messbaren Folgen. Von Äquivalenten in GrammDie Berechnung ist dieselbe, die für jeden Aminhärter verwendet wird:phr = (AHEW ÷ EEW) × 100phr = Teile Härter pro 100 Teile Harz, nach Gewicht Für ein Standard-Flüssig-DGEBA mit 185–190 g/eq – dem gängigsten Laminierharz – ergibt sich ein Wert von etwa 33 phr. Veröffentlichte Anwendungsdaten für 4,4'-DDS in DGEBA geben 33,4 phr an, was dem Wert entspricht, der sich aus der anderen Richtung ergibt. HarzsystemTypisches EEW (g/eq)Stöchiometrisches 4,4'-DDSNotizStandardflüssigkeit DGEBA185–190≈33 phrEntspricht dem in der DGEBA/DDS-Anwendungsliteratur angegebenen Wert von 33,4 phr.DGEBA / DGEBF Mischung170–18035–37 PhrNiedrigere EEW-Werte erhöhen die Nachfrage nach HärternNovolac-modifiziertes Laminatharz175–20031–35 phrDie Berechnung erfolgt auf Basis der Mischung, nicht auf Basis des Basisharzes.TGMDA-basierte Luft- und Raumfahrtmatrix165–175 effektiv35–38 phrTGMDA allein beträgt 111–125 g/Äquivalent; entscheidend ist die Mischung.Aminophenol-basiertes multifunktionales Epoxidharz95–11056–65 phrHohe Funktionalität bedeutet einen hohen HärterbedarfStöchiometrische Werte berechnet aus AHEW 62,1 g/eq. Immer mit dem EEW auf dem aktuellen Harzchargenzertifikat abgleichen. Abbildung 1. Stöchiometrische Dosierung von 4,4'-DDS in Abhängigkeit vom Epoxidäquivalentgewicht, berechnet aus AHEW 62,1 g/eq. Originaldiagramm. Der Fall, der viele verwirrt: TGMDATGMDA – Tetraglycidylmethylendianilin, auch TGDDM geschrieben und als MY-720 oder MY-721 verkauft – hat eine EEW von etwa 111–125 g/eq. Allein betrachtet deutet dies auf einen DDS-Bedarf von etwa 50 phr hin. Prepreg-Matrizen für die Luft- und Raumfahrt Sie sind nicht so gebaut, und der Grund dafür ist es wert, verstanden zu werden. Eine häufig zitierte Hochleistungsmatrixzusammensetzung enthält vier Epoxidkomponenten und zwei Härtungsmittel. Die Epoxidmischung besteht aus 74,0 Teilen gegenüber 25,0 Teilen 4,4'-DDS – etwa 34 phr. Umgerechnet auf die Äquivalente entspricht dies etwa 93 % der Stöchiometrie der Mischung. KomponenteGew.-%RolleTGMDA (TGDDM)56,5Tetrafunktionelles Basisharz; sorgt für die hohe VernetzungsdichteAlicyclisches Diepoxycarboxylat9.0Viskositäts- und ZähigkeitsmodifikatorEpoxidkresolnovolak8,5Reaktivität und Hitzebeständigkeit4,4'-DDS25.0Härter; ≈34 phr auf 74,0 Teile EpoxidharzBortrifluorid-Amin-Komplex1.1BeschleunigerDie Zusammensetzung entspricht der eines Standard-Hochleistungs-Epoxidharzsystems. Die Prozentangaben stammen aus der Literatur und stellen keine YolaTech-Rezeptur dar. Die Lehre ist nicht die Zahl 34. Sie besteht darin, dass DDS auf die gesamte Epoxidmischung dosiert wird, nicht nur auf das Deckharz an der Vorderseite der Trommel. Sie weichen absichtlich von der Stöchiometrie ab.Die meisten Produktionsrezepturen liegen nicht bei einem stöchiometrischen Index von 100. Ein typischer Arbeitsbereich liegt zwischen 90 und 105. Die Bewegung innerhalb dieses Bereichs ermöglicht einen Kompromiss zwischen verschiedenen Eigenschaften, und es ist sinnvoll, diesen Kompromiss explizit zu benennen. Die Verarbeitung mit epoxidreichem Material (Index unter 100) erhöht im Allgemeinen die Glasübergangstemperatur (Tg) und verringert die Feuchtigkeitsaufnahme, da das überschüssige Epoxid in Nebenreaktionen verbraucht wird, anstatt als nicht umgesetztes Amin zurückzubleiben. Dies geht jedoch auf Kosten der Zähigkeit. Die Verarbeitung mit aminreichem Material kann die Zähigkeit und Haftung verbessern, jedoch wirkt jedes nicht umgesetzte Amin im Netzwerk als Weichmacher und senkt die Tg. Keine der beiden Richtungen ist universell richtig; beide sind jedoch messbar. Der zugehörige Artikel in diesem Blog befasst sich mit einer veröffentlichten TGPAP/BPF-Studie, in der elf Versuchsreihen die Mischungszusammensetzung und das Amin-Epoxid-Verhältnis variierten. Ein längeres Verarbeitungsfenster führte nicht automatisch zu einer höheren Glasübergangstemperatur (Tg), und der optimierte Wert lag bei 181,2 ± 0,8 °C mit einem stöchiometrischen Verhältnis von 0,60. Dies verdeutlicht, dass die Leistungsfähigkeit von DDS von der gesamten Formulierung und nicht vom Namen des Härters abhängt. Der Aushärtungsplan ist eine Rampe, keine Temperaturvorgabe.DDS ist ein latenter Härter, kein Schnellhärter. Die Sulfonbrücke entzieht beiden Aminstickstoffen Elektronendichte, sodass die Reaktion erst deutlich über Raumtemperatur einsetzt. Dies hat einen praktischen Vorteil: Der Härter bleibt während des Mischens, Imprägnierens oder Gießens des Harzes weitgehend inert, und die Aushärtung wird erst durch Wärme ausgelöst. Diese Latenz ist auch der Grund, warum der Aushärtungsplan nicht auf eine einzige Zahl reduziert werden kann. Veröffentlichte Zeitpläne für DDS-Systeme sehen folgendermaßen aus. SystemDDS-EbeneHeilungsplanDGEBA30 PhrIsotherm bei 180 °CDGEBFstöchiometrischAufheizen von 35 °C auf 180 °C mit unterschiedlichen Geschwindigkeiten; 3 h bei 180 °C halten.TGDDM mit gemischten DDS-Isomeren33 PhR insgesamt150 °C 2 h → 180 °C 1 h → 210 °C 2 hTMBPBT-Epoxidharz41 PhrUnterschiedliche Aushärtungstemperaturen und -zeitenZweistufige industrielle Praxisberechnet130 °C 2 h → 200 °C 2 hZeitpläne gemäß den Angaben in der DDS-Anwendungsliteratur und den Anwendungsrichtlinien der Lieferanten. Zwei Muster sind bemerkenswert. Erstens endet jedes Temperaturprogramm mit einer hohen Temperatur – zwischen 180 und 210 °C –, da in diesem Bereich die Umwandlung und die Glasübergangstemperatur (Tg) erreicht werden. Zweitens hat die stufenweise Temperaturrampe einen physikalischen und keinen traditionellen Grund. Ein dicker Abschnitt, der direkt auf die Endtemperatur erhitzt wird, kann die Exotherme konzentrieren, was sich in Form von Hohlräumen und inneren Spannungen äußert. Durch die Stufentechnik wird der Gelpunkt vor dem Exothermenmaximum erreicht. Wenn die Endtemperatur eine harte Prozessgrenze darstelltDie Verwendung eines Beschleunigers ist der Standardweg anstelle einer längeren Verweilzeit bei niedrigerer Temperatur. BF3-Monoethylamin ist in der oben genannten Matrixformulierung mit 1,1 phr enthalten. Die Herstellerangaben für DDS beschreiben außerdem die Zugabe von etwa 0,5–1,2 % eines sauren Beschleunigers, um die Aushärtung für eine Stunde auf etwa 100 °C zu senken – die DDS-Konzentration muss jedoch neu berechnet werden, wenn ein Katalysator einen Teil der Reaktion katalysiert. Was Tg zu erwarten hatDSC-Daten für mit DDS gehärtetes Epoxidharz werden üblicherweise im Bereich von 180–210 °C angegeben, im Vergleich zu etwa 150–170 °C für ein anderes Epoxidharz. aromatisches Amin Beispielsweise m-Phenylendiamin in einem vergleichbaren System. Der Zersetzungsbeginn (Td5%) liegt bei etwa 363 °C. Optimierte Matrixmaterialien in der Literatur zu Wirkstofffreisetzungssystemen (DDS) weisen Zersetzungstemperaturen über 250 °C auf. Das sind Systemwerte, keine Molekülkonstanten. Harzwahl, Stöchiometrie, Aushärtungsprogramm und Nachhärtung beeinflussen das Ergebnis. Ein Tg-Wert ohne Angabe des Harzes und des Aushärtungsprogramms ist keine Spezifikation, sondern eine Behauptung. Wohin das Pulver gelangt, ist genauso wichtig wie die Menge.Die Dosierung ist nur die halbe Miete. DDS schmilzt bei 175–181 °C, was über der Mischtemperatur der meisten Formulierungen liegt. Der Härter gelangt daher als Feststoff in das Harz, und die Verteilung dieses Feststoffs entscheidet über die Gleichmäßigkeit des ausgehärteten Teils. Drei Routen werden häufig genutzt.Pulverdispersion. Feines DDS wird bei 80–100 °C in dem flüssigen Harz dispergiert und löst sich mit steigender Temperatur der Mischung zunehmend auf. Dies ist der einfachste Weg und hängt am stärksten von der Partikelgrößenverteilung und der Mischenergie ab.Lösung. DDS wird in heißem Lösemittel gelöst oder als Bestandteil eines lösemittelhaltigen Lacks beigemischt. Dies führt zu optimaler Gleichmäßigkeit, erfordert jedoch einen Trocknungsschritt und die damit verbundene Lösemittelfrage.Schmelzen und vermischen. Kurze Verweilzeit bei 150–170 °C. Schnell und gleichmäßig, aber es verbraucht die Verarbeitungszeit, die Ihnen die DDS-Latenz sonst bieten würde. Ein häufig zu beobachtender Fehler ist die Agglomeration. Ansammlungen ungelöster DDS-Partikel führen gleichzeitig zu härterreichen und härterarmen Bereichen. Die härterarmen Bereiche bleiben unvollständig ausgehärtet, und das Symptom ist irreführend: Das Bauteil besteht einen Test bei Raumtemperatur, zeigt anschließend aber eine niedrige Glasübergangstemperatur (Tg), einen weichen Kern in einem dicken Bereich oder streuende, nicht reproduzierbare Ergebnisse. Die kostengünstigste Methode, diesen Fehler zu erkennen, bevor das Bauteil den Kunden erreicht, ist die optische Mikroskopie eines ausgehärteten Querschnitts. Ein unerwartetes Ergebnis lesenWenn eine DDS-Formulierung nicht wie gewünscht wirkt, deutet das Symptom in der Regel auf eine von sechs Ursachen hin. Was Sie beobachtenHöchstwahrscheinliche UrsacheWas Sie zuerst überprüfen solltenTg unterhalb des AuslegungszielsUnvollständige UmwandlungRestliche Exothermie mittels DSC; Nachhärtung verlängern oder erhöhenWeicher oder klebriger Kern in einem dicken AbschnittAgglomerierter HärterQuerschnitt unter dem Lichtmikroskop; PartikelgrößenverteilungHohlräume oder Risse während des AushärtungsprozessesExotherme Konzentration durch direkte RampeRampengeschwindigkeit, Wandstärke, FüllniveauDas Pulver hat sich rosa oder rot verfärbt.Oberflächenoxidation bei LagerungSchmelzpunkt und Gehaltsbestimmung. Eine leichte Färbung ist rein kosmetischer Natur; eine tiefrote Färbung oder Verklumpung ist nicht akzeptabel.Gleiche Rezeptur, unterschiedliche Ergebnisse bei verschiedenen ChargenDosierung kopiert statt berechnetEEW auf dem aktuellen Harzchargenzertifikat; das tatsächliche Gewicht der PhrEinkomponentenmischung geliert bei LagerungBeschleunigerstufe oder LagertemperaturLagertemperatur; Beschleunigerbeladung; Dispersionsmethode Führen Sie ein Prozessprotokoll, nicht nur ein Ergebnisprotokoll.Die Wiederverwendbarkeit eines DDS-Tests beruht auf den dazugehörigen Aufzeichnungen. Ein Mindestprotokoll für einen Test:• Harzidentität, EEW der aktuellen Charge und die tatsächlich abgewogene Menge an Harz pro Stunde• Mischweg, Mischtemperatur und Verweildauer des DDS im Harz vor der Verwendung• Beobachtetes Verarbeitungsfenster und die Methode, die zu dessen Beurteilung verwendet wurde• Aushärtung und Nachhärtung verliefen tatsächlich, nicht wie geplant• Tg-Bestimmung mittels DSC oder DMA, wobei die Heizrate angegeben wird• Der für die Anwendung relevante Alterungstest – Hitze, Feuchtigkeit, chemische oder thermische Zyklen Ein Versuch ohne dieses Protokoll führt zu einem Ergebnis, das niemand wiederholen kann, auch nicht die Person, die ihn durchgeführt hat. YolaTech 4,4'-DDS auf einen Blick EigentumTDS-WertAussehenWeißes KristallpulverReinheit≥99,0 %Schmelzpunkt175–181 °CTrocknungsverlust≤0,30 %CAS-Nummer80-08-0Theoretisches AHEW≈62,1 g/eq, berechnetPrimäre industrielle NutzungHochtemperatur-EpoxidhärterZusätzliche TDS-NutzungMaterial für Polysulfonamid und andere PolymereLagerungKühl und trocken lagern; direkte Sonneneinstrahlung vermeiden.Lagerfähigkeit12 Monate im originalverschlossenen Behälter bei RaumtemperaturVerpackung25 kg Fasertrommel Die Formulierung ist die Lösung, nicht das Molekül.4,4'-DDS setzt ein hohes Leistungspotenzial. Das Molekül liefert das starre aromatische Netzwerk, das den Einsatz bei 180–210 °C ermöglicht. Wie viel von diesem Potenzial ein Bauteil tatsächlich ausschöpft, hängt von vier Faktoren ab, die alle vom Formulierer beeinflusst werden können: der anhand der Äquivalente berechneten Dosierung, der Gleichmäßigkeit der Dispersion, dem Verlauf der Aushärtung und der Durchführung einer vollständigen Nachhärtung. Wenn die Frage lautet, was das Molekül bewirkt, der zugehörige Artikel in diesem Blog Er beschreibt den Mechanismus und die Anwendungsübersicht. Wenn es darum geht, was abgewogen und wie erhitzt werden soll, ist dieser Teil ausschlaggebend für das Ergebnis. Bitte senden Sie uns die Harzart, den EEW-Wert der aktuellen Charge, die Prozesstemperaturgrenze und die Wandstärke. Wir erarbeiten gemeinsam mit Ihnen die Dosierung und den Aushärtungsplan und teilen Ihnen mit, wann DDS nicht der geeignete Härter für Ihre Anwendung ist.
Mehr lesen




 IPv6-Netzwerk unterstützt