Heim

Novolac-Epoxidharz

  • Viskosität von Phenol-Epoxidharzen: YLEP-631 vs. YLEP-638
    Viskosität von Phenol-Epoxidharzen: YLEP-631 vs. YLEP-638
    Nov 06, 2026
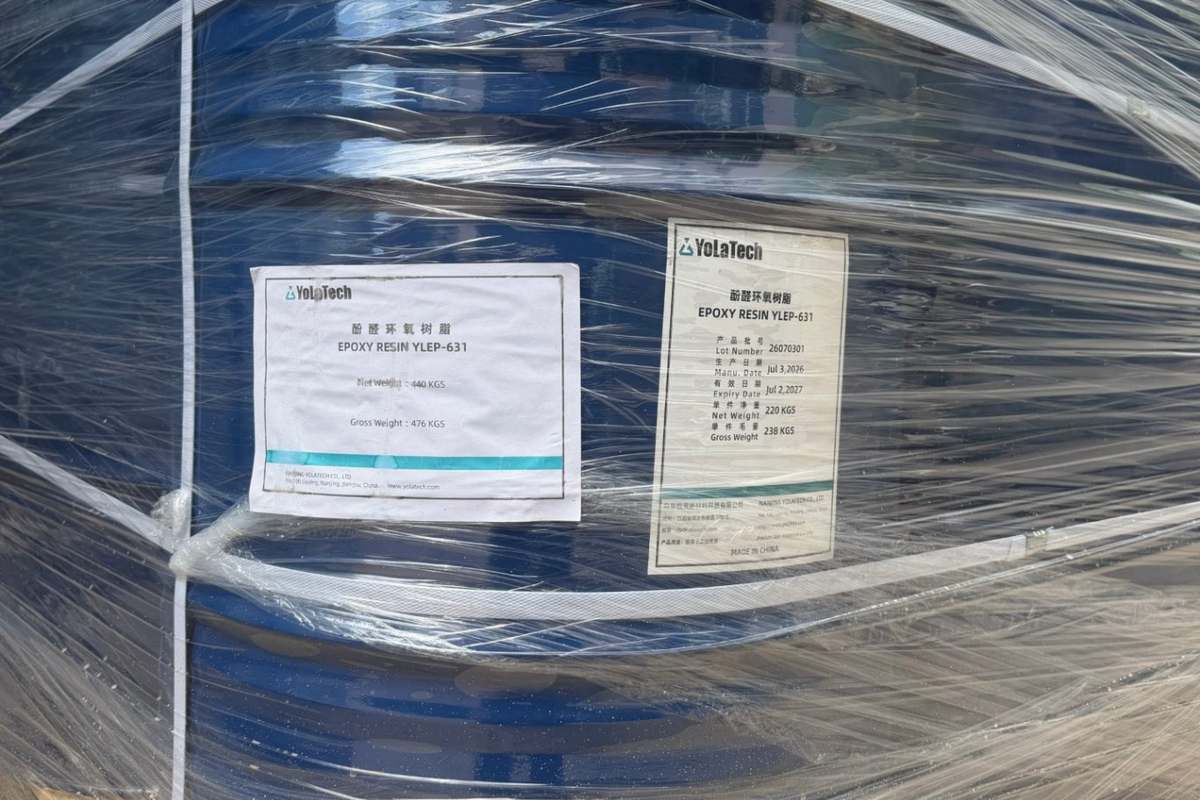
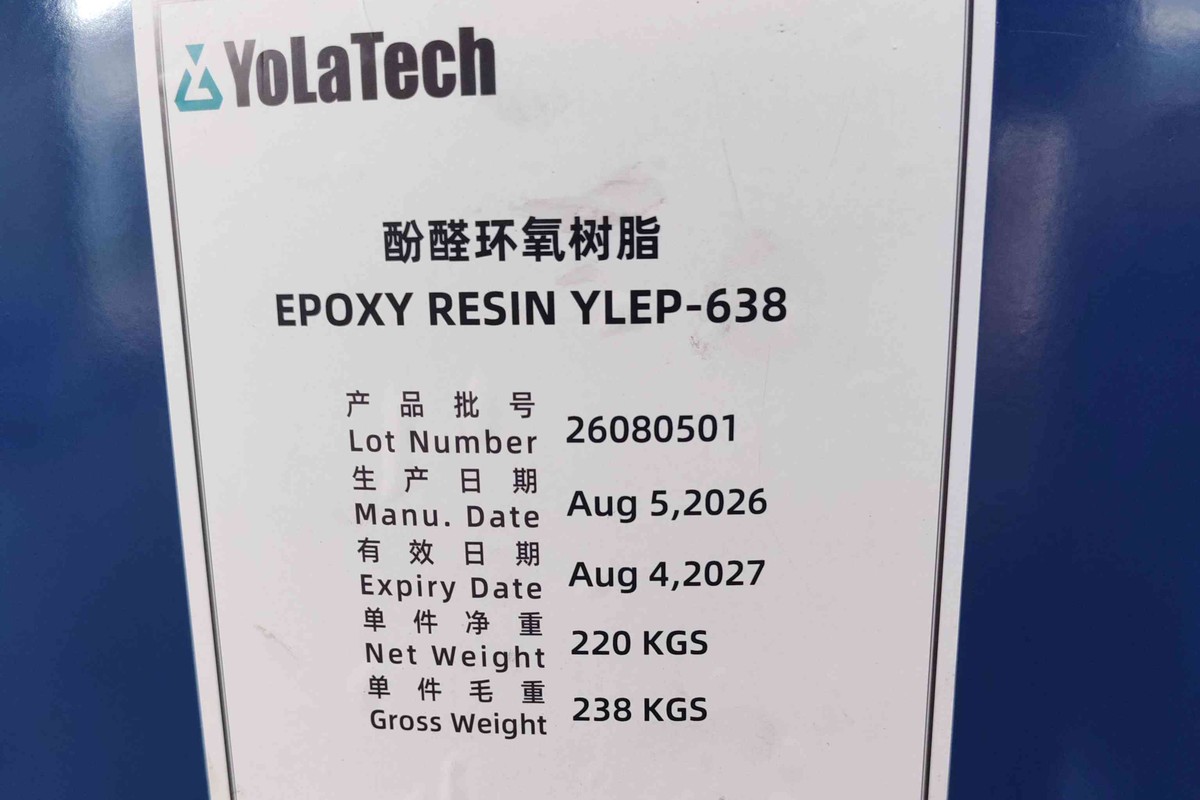
    Die Viskosität von Phenol-Epoxidharzen ist eine Fließeigenschaft, die YLEP-631 von YLEP-638 unterscheidet. YLEP-631 ist eine Flüssigkeit mit einer Viskosität von 1100–1700 mPa·s bei 52 °C; YLEP-638 ist halbfest mit einem Erweichungspunkt von 36–40 °C. Ihre EEW-Bereiche überschneiden sich bei 168–190 g/eq, daher ist die Fließfähigkeit ausschlaggebend für die Auswahl der Sorte. Beide werden in Fässern verpackt.Abbildung 1. Eine verpackte Palette mit YLEP-631-Fässern. Das Etikett enthält die Chargennummer, das Netto- und Bruttogewicht, und die Verpackung schützt vor Feuchtigkeit bis zur Schmelzstation.1. EinleitungBeide Qualitäten sind Phenol-Formaldehyd-Novolakharze, die mit Epichlorhydrin glycidyliert wurden, und beide weisen dieselbe fünfzeilige Anwendungsliste auf. Die Wahl zwischen ihnen ist eine rheologische, keine chemische Entscheidung.Die Viskosität bestimmt, wie gut das Harz die Fasern erreicht oder einen Hohlraum füllt. Ist es zu dickflüssig, bilden sich im Laminat trockene Stellen; ist es zu dünnflüssig, läuft der Lack ab, bevor die Presse schließt. Beide Fehler sind im Analysezertifikat nicht sichtbar.Dieser Bericht vergleicht die beiden Spezifikationen, leitet die Auswirkungen überlappender EEW-Fenster auf das Härtergewicht ab und gibt an, für welches Prozessfenster die jeweilige Sorte geeignet ist. Die Werte stammen von den Produktseiten (Stand: 06.11.2026) und aus veröffentlichten Brancheninformationen.2. Materialien und Methoden: Prüfgrundlage für die Viskosität von Phenol-Epoxidharz2.1 Produktidentifizierung und veröffentlichte SpezifikationTabelle 1 enthält Identitätsdaten und die offenen Felder. Für keine der beiden Sorten wird eine CAS-Nummer angegeben; nur YLEP-631 gibt die Epoxidanzahl an.Tabelle 1. Identitätsdaten für YLEP-631 Und YLEP-638 wie veröffentlicht, abgerufen am 06.11.2026.ArtikelYLEP-631YLEP-638CAS-NummerNicht veröffentlichtNicht veröffentlichtEpoxidgruppenDurchschnittlich 2,7Nicht veröffentlichtAussehenFarblose bis gelbliche FlüssigkeitFlüssig in der Tabelle, halbfest im TextPaketTrommelTrommelHaltbarkeitMindestens 12 MonateMindestens 12 MonateTabelle 2 listet die abweichenden Zeilen auf. Der restliche Text der beiden Seiten ist identisch, daher kann die Spezifikation allein keine Entscheidung ermöglichen.Tabelle 2. Veröffentlichte Spezifikation von YLEP-631 und YLEP-638.EigentumYLEP-631YLEP-638EEW168-180 g/Äq170-190 g/ÄquivalentFarbe, GärtnerMaximal 3Maximal 3,0hydrolysierbares Chlormaximal 500 ppmmaximal 500 ppmFlusseigenschaft1.100–1.700 mPa·s bei 52 °CErweichungspunkt 36-40 °CMethode benanntNur TemperaturKeiner2.2 Testmethoden und DatenquellenDas Äquivalentgewicht des Epoxidharzes wird durch Titration bestimmt, wobei das Chargen-Analysezertifikat Vorrang vor den Katalogangaben hat. Die beiden Verfahren sind in ASTM D1652 und ISO 3001 beschrieben.Die Viskosität von YLEP-631 wird bei 52 °C gemessen; dies ist der einzige veröffentlichte Fließwert. ASTM D445 beschreibt die kinematische Methode; ein Rotationsmesswert kann um einige hundert mPa·s abweichen.Der Erweichungspunkt wird in europäischen Spezifikationen als Ring-und-Kugel-Wert angegeben, und auf der Seite YLEP-638 wird keine Methode genannt. Der Tropfpunktwert liegt bei derselben Probe etwa 10 °C höher.Die Eingangskontrollen werden doppelt durchgeführt, wobei bei Abweichungen von mehr als 5 g/Äquivalent eine dritte Bestimmung an einer anderen Position im Fässer erfolgt. Es wurden keine unabhängigen Laborarbeiten durchgeführt; alle Angaben basieren auf veröffentlichten Daten oder Berechnungen.3. Ergebnisse und Diskussion: Was beeinflusst die Viskosität von Phenol-Epoxidharz?3.1 Rückgrat, Molekulargewicht und ErweichungspunktDie Molekulargewichtsverteilung bestimmt den Fließspalt, nicht die Anzahl der Epoxidgruppen. Ein Novolak-Oligomergemisch weist eine Bandbreite an Kettenlängen auf, wobei der lange Rest den Erweichungspunkt schneller anhebt als der durchschnittliche EEW-Wert.YLEP-631 weist durchschnittlich 2,7 Epoxidgruppen pro Molekül auf, im Vergleich zu zwei Gruppen bei einem Bisphenol-A-Diglycidylether. Diese Funktionalität erklärt das dichtere ausgehärtete Netzwerk; sie erklärt jedoch nicht die Fließfähigkeit.Tabelle 3. Erweichungspunkt in Abhängigkeit von der Schmelzviskosität bei 150 °C für Kresol-Novolak-Sorten, veröffentlichte Industriedaten.Erweichungspunkt, °CSchmelzviskosität, Pa·sVerhältnis zur 55 °C Reihe550,11.0670,33.0700,55.0730,66.0801.010.0881.717.0Im Temperaturbereich von 33 °C in dieser Tabelle steigt die Schmelzviskosität um das 17-Fache, also etwa um das 2,4-Fache pro 10 °C. Dieser Faktor wurde anhand der veröffentlichten Wertepaare berechnet und ist der Grund, warum eine Temperaturspanne von 4 °C diskussionswürdig ist.YLEP-638 liegt bei 36–40 °C, unterhalb der untersten Zeile. Gemäß der Kurve ist es ein Feststoff, der in einem warmen Raum erweicht und bei 80 °C fließt, was eher einem Schmelztank als einer Trommelpumpe entspricht.3.2 Vergleich mit alternativen SystemenEine Bisphenol-A-Flüssigkeit ist die Standardalternative, und die Überlappung der EEW verschleiert, wie unterschiedlich sich die Familien verhalten.Tabelle 4. Vergleich der Eigenschaften der beiden Novolak-Sorten gegenüber Bisphenol-A-Epoxidharz.EigentumYLEP-631YLEP-638Bisphenol A FlüssigkeitEEW168-180 g/Äq170-190 g/Äquivalent184-190 g/ÄqZustand bei 25 °CFlüssigHalbfestFlüssigDurchflussnummer1.100–1.700 mPa·s bei 52 °CErweichungspunkt 36-40 °C11.000–15.000 mPa·s bei 25 °CEpoxidgruppen2.7Nicht veröffentlicht2hydrolysierbares Chlormaximal 500 ppmmaximal 500 ppmabhängig von der KlassenstufeDie Stöchiometrie ändert sich kaum: Ein Bereich von 168-190 g/eq gegenüber etwa 184-190 g/eq entspricht wenigen Prozent des Härtergewichts und liegt damit innerhalb der Chargentoleranz.Die Hitzebeständigkeit nach dem Aushärten verändert sich. Die Vernetzungsdichte von 2,7 Epoxiden im Vergleich zu zwei Epoxiden sorgt für einen höheren Modul bei 150 °C, und dieselbe Dichte ist der Grund für die sinkende Dehnung.Bei dünnen Bauteilen unter 100 °C ist flüssiges Bisphenol A in der Regel kostengünstiger und zäher. Oberhalb dieser Temperaturgrenze ist Novolak jedoch die bessere Wahl.4. Formulierung und DosierungsberechnungDas Härtergewicht folgt einer Gleichung, wobei phr die Teile pro hundert Teile Harz nach Masse angibt.phr = 100 × AHEW ÷ EEWEin Phenol-Novolak-Härter mit einem Hydroxyläquivalent von 105 g/eq ist eine gängige Laminatkombination. Dieser Wert ist typisch, aber nicht universell; prüfen Sie das TDS des Härters, bevor Sie eine Rezeptur festlegen.Tabelle 5. Stöchiometrische Härterdosierung in phr über das veröffentlichte EEW-Fenster, berechnet nach der obigen Gleichung.Härter168 g/Äq174 g/Äq180 g/Äq190 g/ÄqPhenolnovolak, 105 g/Äq.62,560,358,355,3DDS, 62,1 g/Äq37,035,734,532,7DICY, 21,0 g/Äq.12,512.111.711.1Durch das Mischen wird der Durchfluss verändert, ohne die Rezeptur neu schreiben zu müssen. Eine 70/30-Massenmischung aus YLEP-638 und YLEP-631 ergibt eine Dichte von 178,2 g/eq und erhöht den DICY-Wert von 11,7 auf 11,8 phr.Die Füllstoffbeladung wird in phr angegeben und in Gewichtsprozent eingekauft. 250 phr Silica entsprechen 71,4 Gewichtsprozent; ein Zielwert von 70 % liegt bei 233 phr. Ab 250 phr benetzt ein Planetenmischer das Material nicht mehr ausreichend, und der Auftrag erfordert eine Presse.5. Verarbeitungshinweise und BetriebsfensterDer Betriebsbereich ist enger als in der Spezifikation angegeben: Der einzige veröffentlichte Durchflusswert liegt bei einer Temperatur, die in keiner Werkstatt den ganzen Tag gehalten wird.YLEP-638 in einem Trommelheizer oder Schmelztank auf 70–90 °C erwärmen. Unterhalb von 60 °C ist das Material schwer pumpfähig.YLEP-631 muss über 45 °C gehalten werden; eine Umgebungs-Pumpkurve muss gemessen und nicht angenommen werden.Die Schmelze vor dem Kontakt mit dem Härter durch ein Sieb mit einer Porengröße von 100 µm filtern.Ein gefülltes Gemisch wird 10-15 Minuten lang bei 5 mbar entgast. Luft in 250 phr Quarzglas diffundiert nicht.Messen Sie die Chargengröße, bevor Sie sich auf die Topfzeit verlassen; 5 kg und 50 kg haben nicht die gleiche Gelierzeit.Ohne Schmelzlinie, ein Lösungstyp Phenol-Epoxidharz Dadurch wird der Tank vermieden, allerdings auf Kosten der Lösungsmittelrückgewinnung. Ein reaktives Verdünnungsmittel wie z. B. 16-Hexandioldiglycidylether YLD-6008 Verringert die Viskosität ohne Lösungsmittel, verringert aber die Vernetzungsdichte und die Hitzebeständigkeit, die den Einsatz eines Novolak rechtfertigte.Zwei Vorgehensweisen verhindern die meisten Probleme. Die Schmelze muss abgedeckt bleiben, da feuchtes Novolak unter Vakuum schäumt. Die Tanktemperatur sollte bei jeder Charge protokolliert werden; eine Temperaturabweichung von 10 °C verändert die Viskosität der Schmelze um etwa das 2,4-Fache.Abbildung 2. Das Etikett des YLEP-638-Fasses: Chargennummer, Herstellungs- und Verfallsdatum, 220 kg netto und 238 kg brutto. Die Chargennummer neben der Tanktemperatur notieren.6. AnwendungenBeide Seiten führen fünf Endverwendungen auf, wobei die Aufteilung dem Prozess und nicht dem Markt folgt. Tabelle 6 zeigt, welche Sorte den Durchfluss aufweist.Tabelle 6. Prozessrolle jeder Stufe in den fünf veröffentlichten Anwendungen.AnwendungYLEP-631YLEP-638Laminate und CCLLack mit 40-60% FeststoffanteilHochdeckender Lack, benötigt LösungsmittelGießen und AbgießenFördert Füllstoff bis zu 250 phrHeiß gießen, über 70 °CKlebstoffeMetall- und KeramikbindungenFilm und Paste, heiß aufgetragenBeschichtungenLösungsmittelhaltig, 30-50% FeststoffgehaltBacken mit hohem FeststoffgehaltVerbundwerkstoffeWarmes RTM und nasse WicklungPrepreg- und HeißschmelzfolieLaminatarbeiten sind das deutlichste Beispiel. Ein Lack in flüssiger Qualität enthält 40–60 % Feststoffe und passiert dennoch den Polierturm; die gleichen Feststoffe in halbfester Qualität benötigen ein stärkeres Lösemittel.Abbildung 3. Vier Fässer auf einer Palette an der Laderampe; eine Gießkampagne wird üblicherweise in Paletten, nicht in Kilogramm, dimensioniert.7. Einschränkungen und Materialprüfung7.1 Bekannte Grenzen und ungeeignete ProzesseFür beide Sorten eignet sich das Handlaminieren bei Umgebungstemperatur. Die flüssige Sorte ist bei 52 °C verarbeitbar, nicht jedoch bei Werkstatttemperatur, und die halbfeste Sorte muss vor dem Benetzen des Glases geschmolzen werden.Beide Sorten sind keine Elektronikmaterialien. Eine Decke mit 500 ppm hydrolysierbarem Chlor eignet sich für Laminate; Kunden, die einen einstelligen Chloridgehalt benötigen, müssen eine andere Sorte anfordern.Zwei Details müssen geklärt werden, bevor eine der beiden Sorten in eine Zeichnung aufgenommen wird. YLEP-638 wird als flüssig angegeben, im Text jedoch als halbfest; der Text ist korrekt, da ein Erweichungspunkt von 36–40 °C auf einen festen Zustand bei Raumtemperatur hindeutet.Das Erweichungsverfahren ist nicht angegeben, und der Tropfpunkt läge bei 46–50 °C. Auch eine CAS-Nummer ist nicht veröffentlicht, daher muss die Zoll- oder REACH-Dokumentation auf der Lieferantenerklärung basieren.7.2 Wareneingangskontrolle, Verpackung und LagerungDie Wareneingangsprüfung umfasst drei Kennzahlen. Der EEW-Wert wird durch Titration anhand des Chargen-Analysezertifikats (COA) bestimmt, zusammen mit der Gardner-Farbe und dem hydrolysierbaren Chlorgehalt. Chargen außerhalb des EEW-Bereichs sind zurückzuweisen, da sich die phr-Werte in Tabelle 5 mit dem EEW-Wert ändern.Die Verpackung besteht aus einem Fass, das ab Herstellungsdatum mindestens 12 Monate in der Originalverpackung gelagert wurde. Ein wiederholt geöffnetes Fass sammelt Feuchtigkeit im Kopfraum; daher sollte es zuerst verbraucht werden.Die Lagerung erfolgt nach Standardverfahren: an einem gut belüfteten Ort, fern von Flammen und Sonnenlicht, Verschluss nach Gebrauch wieder verschließen. Sicherheitsdaten sind im Sicherheitsdatenblatt (SDB) enthalten; beide Sorten können Hautreizungen verursachen. Jegliche RoHS-, REACH- oder UL-94-Konformitätserklärungen müssen anhand aktueller Zertifikate überprüft werden, da eine Produktbeschreibung keine Zertifizierung impliziert.8. Häufig gestellte FragenKann YLEP-631 ohne Rezepturänderung anstelle von YLEP-638 verwendet werden?Nein. Das Gewicht des Härters bleibt unverändert, die Fließfähigkeit jedoch nicht: Eine 168–180 g/Äquivalent schwere Flüssigkeit ersetzt einen 36–40 °C warmen Halbfeststoff, wodurch aus einer Schmelzleitung eine Pumpleitung wird. Zuerst muss das Lösungsmittel neu formuliert werden.Welche Viskosität hat YLEP-631 bei Raumtemperatur?Nicht veröffentlicht. Der einzige Durchflusswert liegt bei 1.100–1.700 mPa·s bei 52 °C, daher muss für Ihre Charge eine Pumpenkennlinie bei 25 °C ermittelt werden.Warum dünnt YLEP-638 beim Erwärmen schneller aus als erwartet?Die Schmelzviskosität sinkt um etwa das 2,4-Fache pro 10 °C Erweichungspunkt. Ein um 15 °C erhöhter Tank kann die Verarbeitungsviskosität halbieren und dazu führen, dass die Mischung von der Wand abläuft.Können die beiden Sorten gemischt werden, um einen angestrebten Erweichungspunkt zu erreichen?Ja. Eine 70/30-Massenmischung hat ein Gewicht von 178,2 g/eq und ihr Erweichungspunkt liegt zwischen den Komponenten; dies sollte durch Ring-und-Kugel-Verfahren und nicht durch Berechnung überprüft werden.Welcher Härter eignet sich für einen Novolak mit einem Erweichungspunkt von 36-40 °C?DDS mit 34,5–37,0 phr oder DICY mit 11,7–12,5 phr. Ein Phenol-Novolak-Härter mit 55–62 phr ergibt die höchste Hitzebeständigkeit und die kürzeste Verarbeitungszeit.Ist ein Gehalt von 500 ppm hydrolysierbarem Chlor für Elektronikgeräte ausreichend niedrig?Bei Laminaten ist dies in der Regel der Fall. Bei Vergussmassen, die Aluminium-Bondpads berühren, ist dies nicht der Fall; fordern Sie eine chloridärmere Sorte an und lassen Sie dies im Analysezertifikat bestätigen.9. SchlussfolgerungenYLEP-631 und YLEP-638 besitzen ein gemeinsames Novolak-Grundgerüst und überlappende EEW-Fenster, daher unterscheiden sie sich nicht durch die Stöchiometrie. Der Zustand hingegen schon: 1100–1700 mPa·s bei 52 °C gegenüber einem Erweichungspunkt von 36–40 °C.Der Härterbedarf liegt innerhalb weniger Prozent nach oben und unten, bei 55,3 bis 62,5 phr für ein Phenol-Novolak. Fließfähigkeit, Füllstofftoleranz und das Verhalten in der B-Phase sind die Parameter, die in einem Prozessversuch gemessen werden müssen.Wählen Sie die flüssige Variante, wenn die Mischung bei mäßiger Temperatur verarbeitet werden muss, und die halbfeste Variante, wenn das Teil vor der Aushärtung eine Trocknungsphase benötigt. Klären Sie das Erweichungsverfahren vor der ersten Bestellung ab.10. Literaturverzeichnis1. Yolatech-Produktseite, YLEP-631: https://www.yolatech.com/pne-type-phenolic-epoxy-resin-ylep-6312. Yolatech-Produktseite, YLEP-638: https://www.yolatech.com/pne-type-phenolic-epoxy-resin-ylep-6383. Yolatech-Produktseite, Bisphenol-A-Typen: https://www.yolatech.com/bisphenol-a-epoxy-resin4. Technisches Datenblatt, Sicherheitsdatenblatt und Analysezertifikat (COA) für YLEP-631 und YLEP-638, Yolatech (auf Anfrage erhältlich).5. ASTM D1652, Epoxidgehalt von Epoxidharzen (EEW); ISO 3001, Bestimmung des Epoxidäquivalents.6. ASTM D445, kinematische Viskosität; ASTM D1544, Gardner-Farbe; ASTM E203, Wasser nach Karl Fischer.
    Mehr lesen
  • Lösungstyp: Phenol-Epoxidharz: 80 % Feststoffgehalt Dosierungsberechnung
    Lösungstyp: Phenol-Epoxidharz: 80 % Feststoffgehalt Dosierungsberechnung
    Nov 06, 2026
    Lösungsbasiertes Phenol-Epoxidharz ist ein multifunktionales Novolak-Epoxidharz, das als 80%ige Feststofflösung in 170–220 g/Äquivalent (bezogen auf den Feststoffgehalt) geliefert wird. Zwei Sorten sind gelistet: YLEP-210-A80 und YLEP-180-K80. Die Härterdosierung bezieht sich auf die gelieferte Lösung, nicht auf den Feststoffgehalt. Durch Verdünnen erhöht sich das brauchbare Äquivalent um 25 %.Abbildung 1. Trommelzufuhr einer Phenol-Epoxid-Lösung mit 80 % Feststoffgehalt, die in den meisten Imprägnieranlagen verwendet wird.1. EinleitungNovolak-Epoxidharz geht von einem Phenol-Formaldehyd-Kondensat aus, nicht von Bisphenol A. Durch Epoxidierung dieses Kondensats entstehen mehr als zwei Glycidylgruppen pro Molekül, und das ausgehärtete Netzwerk erreicht eine höhere Vernetzungsdichte als ein Bisphenol-A-System.Mit zunehmender Dichte steigen die Beständigkeit gegenüber Hitze, Lösungsmitteln und Chemikalien sowie die Dimensionsstabilität. Gleichzeitig erhöht sich die Sprödigkeit, und die Haftung auf Kupferfolie nimmt ab. Um die Zähigkeit zu verbessern, mischen die Hersteller ein Bisphenol-A-Harz bei und passen die Aushärtung an, um eine optimale Haftung auf Kupfer zu gewährleisten.Beide auf der Produktseite aufgeführten Sorten werden mit einem Feststoffgehalt von 80 % ausgeliefert, was den Anforderungen der Imprägnieranlagen entspricht. Dieser Wert liegt zwischen den Angaben im Datenblatt und allen nachfolgenden Kennzahlen: Härtergewicht, Badviskosität, Gehalt an flüchtigen Bestandteilen und Kosten pro Äquivalent.Die folgenden Werte stammen von der Öffentlichkeit. Lösungstyp: Phenol-Epoxidharz – Produktseite, gelesen am 06.11.2026; berechnete Werte sind entsprechend gekennzeichnet.2. Materialien und Methoden: Phenol-Epoxidharz-Sorten vom Lösungstyp2.1 Produktidentifizierung und -spezifikationTabelle 1 gibt beide Noten in der veröffentlichten Form und ohne Rundung wieder.Tabelle 1. Veröffentlichte Spezifikation der beiden 80% Feststoff-Sorten, EEW angegeben auf Harzfeststoffbasis.GradEEW (g/eq)Viskosität (mPa·s)NV (%)YLEP-210-A80200-2201000-400080±1YLEP-180-K80170-190200-50080±1Für keine der beiden Sorten werden eine CAS-Nummer, eine Formel, eine Lösungsmittelidentität oder eine Funktionalität veröffentlicht; diese Felder bleiben offen und werden nicht importiert.2.2 Testmethoden und DatenquellenDas Wasseräquivalent (EEW) einer Lösung wird üblicherweise durch Titration gemäß ASTM D1652 oder ISO 3001 bestimmt und pro Gramm Feststoff angegeben. Die Viskosität wird rotationsviskos bei 25 °C gemessen. Die Farbmessung erfolgt nach ASTM D1544, die Wassermessung nach ASTM E203.Berechnete Werte enthalten ihre Formel. Empirische Werte sind praxisbasierte Ausgangspunkte und wurden hier nicht dreifach ermittelt. Wo auf der Seite keine Angaben vorhanden sind, steht im Text „nicht veröffentlicht“.3. Ergebnisse und Diskussion3.1 Struktur und Reaktivität: Warum 80 % Feststoffe die Dosierung beeinflussenVerdünnung ist der Ursprung von Dosierungsfehlern. Die angegebenen 200–220 g/eq beziehen sich auf Harzfeststoffe, während das Fass 20 % Lösungsmittel enthält. Pro Gramm gelieferter Flüssigkeit ergibt sich ein Äquivalentgewicht von 250–275 g/eq (200 ÷ 0,80 bzw. 220 ÷ 0,80).YLEP-180-K80 verhält sich analog, von 170–190 g/eq auf Feststoffen zu 212,5–237,5 g/eq im Lieferzustand. Die Äquivalente pro Kilogramm verhalten sich umgekehrt: 4,00 eq/kg bei 250 g/eq, 3,64 eq/kg bei 275 g/eq, 4,71 eq/kg für K80 bei 212,5 g/eq.Eine 90%ige Bisphenol-A-Lösung wie zum Beispiel YLE-128A90 Die Rohstoffmenge beträgt im Lieferzustand 204–216 g/eq, was 4,6–4,9 eq/kg entspricht. Phenolharze liefern daher weniger Äquivalente pro Kilogramm gekaufter Flüssigkeit. Diese Differenz schlägt sich sowohl in den Frachtkosten als auch im Harzpreis nieder.Die Substitution am Ring verschiebt das Gleichgewicht innerhalb der Familie. CNE-Typen tragen eine Methylgruppe in ortho-Position zur Etherbindung und sind PNE-Typen hinsichtlich Wasserbeständigkeit und Schmelzviskosität überlegen, während BNE-Typen eine DDS-gehärtete Glasübergangstemperatur (Tg) von 224 °C erreichen. Die Funktionalität beider Lösungstypen wird nicht angegeben, und die Angabe von 2,7 Epoxidgruppen pro Molekül wird nur für den jeweiligen Typ veröffentlicht. YLEP-631.3.2 Vergleich mit alternativen SystemenIn Tabelle 2 werden beide Lösungsqualitäten neben dem nächstliegenden festen Novolak und einer Standard-Bisphenol-A-Lösung aufgeführt, wobei ausschließlich veröffentlichte Werte verwendet werden.Tabelle 2. Vergleich der Eigenschaften mit einem festen Novolak und einer 90%igen Bisphenol-A-Lösung.AttributYLEP-210-A80YLEP-638 festYLE-128A90Lieferformular80%ige LösungHalbfest90%ige LösungEEW auf Feststoffen, g/eq200-220170-190184-194Feststoffgehalt, %80±110090±1EEW wie geliefert, g/eq250-275170-190204-216Viskosität1000-4000 mPa·sErweichung bei 36-40 °C≤1000 mPa·shydrolysierbares ChlorNicht veröffentlicht≤500 ppmNicht veröffentlichtEpoxygruppen pro MolekülNicht veröffentlichtNicht veröffentlicht2Hauptverwendungszweck laut DatenblattLaminatlackHochtemperaturlaminatAllgemeine LaminierungDer Kompromiss befindet sich in zwei Reihen. YLEP-638 Es ergibt das gleiche Novolak-Grundgerüst bei 170–190 g/eq ohne zu verdampfendes Lösungsmittel, jedoch erfordert sein Erweichungspunkt von 36–40 °C einen Schmelzschritt, und der Gehalt an hydrolysierbarem Chlor ist auf 500 ppm begrenzt. In der Praxis bevorzugt ein Werk mit einer Lösungsmittelanlage die Lösung; eines ohne sollte bei Flocken bleiben.Lösungsmittel sind niemals kostenlos. Bei einer Dichte von etwa 1,05–1,10 kg/L entsprechen 20 % Lösungsmittel einem Gehalt an flüchtigen Bestandteilen von ungefähr 210–220 g/L.4. Formulierung und Dosierungsberechnung: phr der gelieferten LösungDie Arbeit lässt sich mit drei Gleichungen erledigen.Das gelieferte EEW entspricht dem Feststoff-EEW dividiert durch den Feststoffanteil, EEW_s = EEW_Feststoffe ÷ (NV ÷ 100). Der Aminbedarf berechnet sich nach der Formel phr = 100 × AHEW ÷ EEW_s, wobei AHEW 20,6 g/eq für DETA, 21,0 g/eq für Dicyandiamid und 62,1 g/eq für Diaminodiphenylsulfon beträgt.Tabelle 3. Härterbedarf pro 100 g Lösung, berechnet aus dem gelieferten EEW.EEW wie geliefert (g/eq)DETA, phrDICY, PhrDDS, Phr212,5 (K80 niedrig)9,699,8829.22237,5 (K80 hoch)8,678,8426.15250 (A80 niedrig)8.248.4024,84262,5 (A80 Mitte)7,858.0023,66275 (A80 hoch)7,497,6422,58Bei einer Konzentration von 250 g/eq betragen die Werte 8,24 phr DETA und 8,40 phr DICY pro 100 g Lösung. Bei 275 g/eq sinken sie auf 7,49 bzw. 7,64 phr, was einer Schwankung von 9 % innerhalb eines Konzentrationsbereichs entspricht. Wählen Sie den engsten vom Lieferanten angegebenen Bereich oder dosieren Sie gemäß dem Analysezertifikat.Ein häufiger Fehler ist das Auslassen der Verdünnung. Die Behandlung von YLEP-210-A80 mit einem Harz von 210 g/eq führt zu einer DETA-Menge von 9,81 phr anstatt der korrekten 8,24 phr. Dies entspricht einem Aminüberschuss von 19 %, der das Netzwerk weich macht und die Wasseraufnahme erhöht. Bleibt eine Charge klebrig, prüfen Sie, ob die Dosierung auf die Feststoffmenge vor der Zugabe des Beschleunigers berechnet wurde.Die Verdünnung ist eine arithmetische Aufgabe. Pro 100 kg einer 80%igen Lösung befinden sich 80 kg Feststoffe, und die zur Erreichung eines Ziel-NV benötigte Lösungsmittelmenge beträgt 80 ÷ (Ziel ÷ 100) − 100.Tabelle 4. Lösungsmittelzugabe aus 100 kg einer 80%igen Lösung bei 200 g/eq Feststoffen.Zielwert NV (%)Zuzugebendes Lösungsmittel (kg)Endcharge (kg)EEW wie geliefert (g/eq)756.7106,7266,77014.3114,3285,76523.1123.1307,76033.3133,3333,3Mischen ist oft besser als Verdünnen. Gleiche Massen der beiden Sorten ergeben 2 ÷ (1 ÷ 250 + 1 ÷ 212,5) = 230 g/eq im Lieferzustand. Die Viskosität folgt einer logarithmischen Mischungsregel, ln η = Σ w ln η, die für 2500 und 350 mPa·s bei gleichen Gewichtsanteilen etwa 935 mPa·s vorhersagt.5. Verarbeitungshinweise und BetriebsfensterDas Zeitfenster wird durch den Lösungsmittelverlust und nicht durch das Harz bestimmt.• Bei 30-40 °C mischen; eine kalte Lösung schließt Luft ein, die sich als Nadellöcher zeigt.• Halten Sie das Bad auf 20-25 °C. Jede zusätzliche Erwärmung um 10 °C halbiert die Lebensdauer eines beschleunigten DICY-Systems.• Messen Sie die Feststoffe im Bad, nicht nur in der Trommel. Der NV-Wert kann sich in einer Schicht um mehrere Punkte erhöhen.• Aushärtung in Etappen: 30 Minuten bei 90 °C vor dem Gelieren. Direktes Erhitzen auf 160 °C führt zu Blasenbildung im Laminat, es sei denn, die Schicht ist dünn.• Vor Gebrauch filtern; Novolaklösungen bilden ein Sediment, das unter Heißpressen versengt wird.Abbildung 2. Imprägnierbad mit einem Novolak-Lack mit 80 % Feststoffgehalt, wobei der Feststoffgehalt im Bad überprüft wird.Die Verarbeitungszeit bei 25 °C beträgt typischerweise 8–24 Stunden für einen DICY-Lack und nur wenige Minuten für eine DETA-Mischung. Daher sollte DETA in kleinen Mengen verarbeitet werden. Ein Bad, das den ganzen Nachmittag offen gelassen wurde, verhält sich selbst bei gleicher Verarbeitungstemperatur nicht wie die Probe am Morgen.6. AnwendungenEs werden sechs Anwendungsbereiche aufgeführt, und die beiden Noten werden ihnen nicht gleichermaßen gerecht.Tabelle 5. Anwendungsübersicht für die beiden Klassenstufen, aus der Liste auf der Produktseite.AnwendungFunktion der LösungPassgenauigkeitProzessnotizKupferkaschiertes LaminatImprägnierlackYLEP-210-A80Halten Sie NV gedrückt, um den Fluss zu steuern.Elektronisches LaminatPrepreg-Harz mit DICYBeide NotenKontrollstufe BHitzebeständiger KlebstoffStrukturelle KlebeverbindungYLEP-210-A80Aushärtung bei über 160 °CHitzebeständige BeschichtungGebackener oder bei Raumtemperatur gelagerter FilmYLEP-180-K80Niedrige Bandbreite Anzüge SprayBauingenieurwesenLösungsmittelbasierte GrundierungYLEP-180-K80Lange ÖffnungszeitenElektronische TinteTräger für SiebdruckfarbeYLEP-210-A80Lösungsmittelausgleichssätze NivellierungFür kupferkaschierte Laminate eignet sich YLEP-210-A80, da die höhere Wasserdampfdurchlässigkeit (EEW) einen steiferen Lack ermöglicht. Spritz- und Grundierungsarbeiten erfordern YLEP-180-K80, dessen Viskositätsbereich von 200–500 mPa·s eine Zerstäubung ohne zusätzliche Verdünnung ermöglicht.Abbildung 3. Hitzebeständige Beschichtung, aufgetragen aus einer verdünnten Lösung; die K80-Sorte wird mit der vorgegebenen Viskosität versprüht.7. Einschränkungen und Materialprüfung7.1 Bekannte Einschränkungen und Anwendungsfälle dieser NotenDiese Lösungen schließen einige Anwendungen aus. Lösungsmittelfreies Gießen gehört nicht dazu: Der 20%ige Gehalt an flüchtigen Bestandteilen führt zum Gelieren und hinterlässt in dicken Bereichen Hohlräume. Auch das reine Metallkleben ist ungeeignet, da das ausgehärtete Novolak spröde ist und Kupfer weniger fest haftet als Bisphenol A.Drei Felder sind noch nicht veröffentlicht und müssen vor der endgültigen Festlegung der Spezifikation bestätigt werden: Lösungsmittelart, Funktionalität und hydrolysierbares Chlor. Der Austausch eines Glykolethers gegen ein aromatisches Lösungsmittel verändert die Wasseraufnahme und -verdunstung. Daher ist vor dem Austausch Rücksprache mit dem Lieferanten zu halten; andernfalls bilden sich Blasen an der Druckmaschine.Die EEW-Basis ist die vierte Prüfung. Wenn das Analysezertifikat (COA) EEW als Lieferwert angibt, darf nicht erneut durch 0,80 geteilt werden; dies führt zu einer Unterdosierung des Härters um etwa 20 % und hinterlässt ein klebriges Laminat.7.2 Wareneingangskontrolle, Verpackung, Lagerung und SicherheitDie Wareneingangsprüfung umfasst vier Parameter pro Charge: EEW (nach ASTM D1652 oder ISO 3001), Viskosität (nach ASTM D445 bei 25 °C), Farbe (nach ASTM D1544) und Wassergehalt (nach ASTM E203). Bewahren Sie pro Charge eine 200-g-Probe auf; diese dient der Klärung späterer Unstimmigkeiten, falls eine Charge um 3 g/eq abweicht.Die Verpackung besteht aus Fässern mit einer Haltbarkeit von mindestens 12 Monaten ab Herstellungsdatum in Originalverpackung bei Raumtemperatur. Lagern Sie das Produkt belüftet, fern von Flammen und direkter Sonneneinstrahlung und verschließen Sie es nach Gebrauch wieder. Ein geöffnetes Fass kann die Haut wieder verschließen.Sicherheitsinformationen finden sich im Sicherheitsdatenblatt (SDB), die Spezifikationen sind im Technischen Datenblatt (TDS) festgelegt. Vor dem Versand sind Handhabung, Kennzeichnung und Transportklassifizierung zu prüfen. RoHS- oder REACH-Erklärungen sind dokumentarisch zu bestätigen und nicht als Zertifizierung anzusehen.8. Häufig gestellte FragenWas bedeutet ein Feststoffgehalt von 80 % für die Härterdosierung?Die angegebene EEW wird vor der Verwendung durch 0,80 geteilt. YLEP-210-A80 mit 200–220 g/eq auf Feststoffen ergibt im Lieferzustand 250–275 g/eq, wodurch der DETA-Bedarf von 9,81 auf 8,24 phr pro 100 g sinkt.Kann YLEP-210-A80 einen 100%igen Feststoff-Novolak eins zu eins ersetzen?Nein. Durch den Austausch gegen eine feste Sorte mit 170-190 g/eq wird etwa ein Viertel der reaktiven Masse pro Kilogramm entfernt, sodass die Charge mehr Harz und weniger Härter benötigt.Welche Körnung eignet sich für einen kupferkaschierten Laminatlack?YLEP-210-A80 ist der übliche Ausgangspunkt. Sein höherer EEW-Wert ergibt ein steiferes Prepreg, und der Bereich von 1000–4000 mPa·s bietet Spielraum für einen Fließvermittler.Verändert das Lösungsmittel die Topfzeit?Indirekt. Das Lösungsmittel reagiert nicht, verdünnt aber die Reaktanten und verlangsamt den Temperaturanstieg, sodass eine verdünnte Mischung im Bad lange haltbar erscheinen und dennoch als dünner Film schnell gelieren kann.Welchen Wert sollte das Analysezertifikat (CoA) für das Epoxid-Äquivalentgewicht ausweisen?Wert, Grundlage und Methode angeben. Nach EEW in g/eq fragen und angeben, ob es sich auf Harzfeststoffe oder die gelieferte Lösung bezieht, sowie den verwendeten Titrationsstandard.Ist eine 50/50-Mischung der beiden Sorten praktikabel?Ja, und das ist üblich. Die Mischung hat im Lieferzustand eine Dichte von etwa 230 g/eq und eine Viskosität von rund 935 mPa·s, was für Anlagen geeignet ist, die den Viskositätsbereich von 4000 mPa·s von YLEP-210-A80 nicht verarbeiten können.9. SchlussfolgerungenZwei Novolak-Sorten mit 80 % Feststoffgehalt decken einen EEW-Wert von 170–220 g/eq (bezogen auf den Feststoffgehalt) ab, was einem Liefergehalt von 212,5–275 g/eq entspricht. Alle Härterwerte müssen auf Basis des Lieferzustands berechnet werden; wird der Härter nicht berücksichtigt, führt dies zu einer Überdosierung von 19 % Amin.Die Sorten bieten Hitzebeständigkeit und Lösungsmittelbeständigkeit, gehen jedoch mit Sprödigkeit, geringerer Kupferhaftung und einem Gehalt an flüchtigen Bestandteilen von 20 % einher. Wo Lösungsmittel nicht toleriert werden, wird das Verfahren mit festem Novolak angewendet. Seite zum Sortiment an Phenol-Epoxidharzen bleibt korrekt, und die Lösungstyp Bisphenol-A-Epoxidharz Die Linie umfasst Arbeiten, die einen höheren Äquivalentanteil pro Kilogramm erfordern.10. LiteraturverzeichnisYolatech-Produktseite: https://www.yolatech.com/solution-type-phenolic-epoxy-resin (abgerufen am 06.11.2026).Technisches Datenblatt für YLEP-210-A80 und YLEP-180-K80, 80% Feststoffgehalt Phenol-Epoxid-Lösung (auf Anfrage erhältlich).Analysezertifikat (COA) für YLEP-210-A80, chargenspezifisches EEW und Feststoffe (auf Anfrage erhältlich).ASTM D1652 und ISO 3001, Titrationsverfahren zur Bestimmung des Epoxidgehalts von Epoxidharzen (EEW).ASTM D445, kinematische Viskosität; ASTM D1544, Gardner-Farbe transparenter Flüssigkeiten.ASTM E203, Wassergehalt durch Karl-Fischer-Titration; ISO 9702, Stickstoffgehalt der Aminogruppen von Amin-Epoxid-Härtern.
    Mehr lesen
  • Flüssiges Phenol-Epoxidharz YLEP-631: Sieben Feldausfälle
    Flüssiges Phenol-Epoxidharz YLEP-631: Sieben Feldausfälle
    Oct 20, 2026
    Das flüssige Phenol-Epoxidharz YLEP-631 ist ein Novolak vom PNE-Typ mit 2,7 Epoxidgruppen pro Molekül. Die publizierten Spezifikationen umfassen ein EEW von 168–180 g/eq, eine Viskosität von 1100–1700 mPa·s bei 52 °C und einen Gehalt an hydrolysierbarem Chlor unter 500 ppm. Sieben häufig auftretende Fehlermuster decken die meisten Beanstandungen aus der Praxis ab.Abbildung 1. YLEP-631 wird warm gegossen und in Stahlfässern geliefert; die Farbe liegt innerhalb der Gardner-Grenze von 3.1. EinleitungDie übliche Ursache für einen Formulierer, der von einer Bisphenol-A-Flüssigkeit zu einem Novolak-Epoxid wechselt, ist die Hitzebeständigkeit über 150 °C; der gleiche Schritt verengt das Prozessfenster.YLEP-631 stammt von einem Phenol-Formaldehyd-Novolak, das mit Epichlorhydrin glycidyliert wurde; das Oligomergemisch enthält durchschnittlich 2,7 Epoxidringe pro Molekül, im Vergleich zu einem festen Wert von zwei für Bisphenol-A-Diglycidylether.Diagnose zuerst. Dosierung an zweiter Stelle.2. Materialien und Methoden: Identität und Prüfgrundlage für flüssiges Phenol-Epoxidharz YLEP-631Auf der Produktseite werden fünf Spezifikationspunkte und eine Funktionsbeschreibung veröffentlicht; Tabelle 1 legt daneben die Identität fest.2.1 Produktidentifizierung und veröffentlichte SpezifikationDrei Lücken sind für die Beschaffung relevant: Es werden weder eine CAS-Nummer, noch Dichte oder Flammpunkt veröffentlicht, daher stützt sich die Transportklassifizierung auf das TDS und das MSDS.Tabelle 1. Identität und veröffentlichte Spezifikation von YLEP-631.ArtikelInformationCAS-Nr.Nicht veröffentlicht; bitte überprüfen Sie dies im aktuellen TDS / MSDS / COA.AussehenFarblose bis gelbliche FlüssigkeitFarbe, GärtnerMaximal 3EEW, g/eq168-180Viskosität1100-1700 mPa·s bei 52 °CHydrolysierbares Chlor, ppmmaximal 500Funktionalität von Epoxidharz2,7 Gruppen pro Molekül (wie veröffentlicht)HaltbarkeitMindestens 12 Monate ab Herstellungsdatum im Originalfass2.2 Testmethoden und DatenquellenDie Werte in Tabelle 1 wurden unverändert wiedergegeben und nicht nachgemessen; das Chargenzertifikat hat Vorrang vor den Katalogwerten.Das Epoxid-Äquivalentgewicht wird durch Titration bestimmt; ASTM D1652 und ISO 3001 beschreiben die beiden gebräuchlichen Verfahren.Die Viskosität wird bei 52 °C angegeben, da die Viskosität der Substanz beim Abkühlen stark zunimmt; ein Messwert bei 25 °C ist ohne eine gemessene Viskositätskurve nicht vergleichbar.Die Farbe richtet sich nach ASTM D1544; hydrolysierbares Chlor ist ein einheitlicher Grenzwert, was Käufern entgegenkommt, die Chargen auf ionische Verunreinigungen prüfen.Die Eingangsprüfungen werden üblicherweise doppelt an zwei Positionen in der Trommel durchgeführt, wobei eine dritte Prüfung erfolgt (n = 3), wenn die beiden Ergebnisse nicht übereinstimmen.3. Ergebnisse und Diskussion: Wo ein Harz mit 2,7 Funktionalität versagtZwei Zahlen definieren den Arbeitsbereich für YLEP-631: 2,7 Epoxidgruppen pro Molekül und eine Viskosität bei 52 °C.3.1 Struktur und die ReaktivitätsstrafePro Kilogramm liefert ein EEW von 168–180 g/eq 5,56–5,95 Epoxid-Äquivalente; eine Bisphenol-A-Flüssigkeit mit 184–190 g/eq liefert 5,26–5,43. Die Differenz beträgt 5 bis 10 Prozent.Das Novolak macht seinen Preis an anderer Stelle wieder: 2,7 reaktive Enden pro Molekül bilden Netzwerkknoten schneller als ein difunktionelles Harz, wodurch die Wärmedehnung und die Heiß-Nass-Festigkeit verbessert werden.Die gleichen 2,7-Enden verursachen die meisten Feldfehler: mehr Wärme pro Masseneinheit während der Aushärtung, geringere Dehnung, geringerer Spielraum zwischen verarbeitbarer Viskosität und Gel.Die Funktionalität bringt mit der Verarbeitungszeit Hitzebeständigkeit mit sich.Feuchtigkeit bringt einen zweiten Nachteil mit sich: Wasser, das in einem feuchten Lagerraum aufgenommen wird, verbraucht Epoxid und fördert die Aminbildung, die dünne Beschichtungen beeinträchtigt; Fässer, die in einem sommerlichen Küstenklima frühzeitig geöffnet werden.3.2 Feldausfallarten: Symptom, Ursache, GegenmaßnahmeSieben Fehlermuster decken die meisten gemeldeten Ausfälle von Systemen dieser Güteklasse ab, und jedes Muster ist einer veröffentlichten Zahl in Tabelle 1 zugeordnet.Tabelle 2. Gemeldete Ausfallarten für flüssige Phenol-Epoxidharz-Systeme YLEP-631.Beobachtetes SymptomWahrscheinliche UrsacheGegenmaßnahmeViskositätskriechen oder Gelbildung in einer teilweise benutzten TrommelWiederholtes Öffnen in feuchter Luft; Feuchtigkeit löst eine Reaktion im Kopfraum ausSofort wieder verschließen, älteste Ware zuerst, bei 52 °C erneut prüfen.Unkontrollierte Exothermie oder Verkohlung in dicken Gussteilen2,7 Epoxidgruppen pro Molekül setzen mehr Wärme pro Masseneinheit frei.Schichtweise gießen, Form kühlen, langsam trocknendes Amin verwendenRisse oder Sprödbrüche nach dem EntformenHohe Vernetzungsdichte, geringe Dehnung20-30 phr einer difunktionellen Flüssigkeit mischen, Aushärtung beschleunigenTrockene Stellen auf Fasern in LaminatenDas Bad kühlte unter die Referenztemperatur von 52 °C ab.Das Bad auf 55-60 °C halten und protokollieren.Ionenleckage oder KupferkorrosionDer Chlor-Grenzwert liegt bei 500 ppm, nicht bei null.Siebchargen-COA; Extraktionstest des LaminatsAmin-Schimmer oder öliger Film auf BeschichtungenFeuchtigkeit kondensiert auf einem kalten UntergrundSubstrat 3 °C über dem Taupunkt halten, dünne SchichtenFarbabweichungen bei transparenten TeilenGardner 3 Maximum ermöglicht ein breites SichtfensterVereinbaren Sie eine interne Obergrenze von weniger als 3 pro Los.Zwei der Probleme sind thermischer Natur, zwei weitere beruhen auf Feuchtigkeits- oder Stöchiometriefehlern, die übrigen auf Lagerungs- oder Spezifikationslücken. Die Behebung jedes einzelnen Problems ist teurer als das Harz selbst.3.3 Vergleich mit alternativen SystemenTabelle 3 stellt YLEP-631 neben vier Alternativen, wobei ausschließlich veröffentlichte Werte verwendet werden.Tabelle 3. Vergleich der Eigenschaften von YLEP-631 mit alternativen Epoxidsystemen (veröffentlichte Werte).EigentumYLEP-631YLEP-638YLE-128 (DGEBA)YLE-170 (BPF)YLSE-721EEW, g/eq168-180170-190184-190160-180110-125Bildet sich bei 25 °CFlüssigHalbfestFlüssigFlüssigFlüssigViskosität1100-1700 mPa·s bei 52 °CNicht veröffentlicht; Erweichungspunkt 36-40 °C11000-15000 mPa·s bei 25 °C2000-5000 mPa·s bei 25 °C6000-11000 mPa·s bei 25 °CEpoxygruppen pro Molekül2.7Über 2224YLE-128 Bisphenol-A-Epoxidharz bleibt die Referenz für Arbeiten bei Raumtemperatur: kein Erhitzen, gewohnte Dosierung, zwei Epoxide, niedrigere Wärmegrenze.Das halbfeste Geschwisterchen YLEP-638 Novolak-Qualität Der einzige Unterschied liegt in einer Zahl: dem Erweichungspunkt von 36-40 °C anstelle der Gießviskosität.YLE-170 Bisphenol-F-Harz Läuft bei 2000-5000 mPa·s ohne Erwärmung und teilt sich den Bereich von 160-180 g/eq, baut aber ein weniger dichtes Netzwerk auf.YLSE-721 tetrafunktionelles Harz, ein Glycidylamin bei 110-125 g/eq, ist der schwierigere Weg: vier Epoxide, höhere Viskosität selbst bei 25 °C, ein Gardner-Zuschlag von 10.Bei sichtbaren Teilen ist die Farbe ein Auswahlkriterium, kein Detail.4. Formulierung und DosierungsberechnungDer stöchiometrische Härterbedarf folgt einer geraden Linie, wobei phr für Teile pro hundert Harz nach Gewicht steht.phr = 100 × AHEW ÷ EEWTabelle 4 wendet die Gleichung auf das veröffentlichte EEW-Fenster an.Tabelle 4. Stöchiometrische Härterdosierung für YLEP-631 im gesamten veröffentlichten EEW-Fenster.HärterÄquivalentgewicht, g/eqphr bei EEW 168phr bei EEW 174phr bei EEW 180DETA (CAS 111-40-0), theoretisches AHEW20.612.311.811.4MACM (CAS 6864-37-5), veröffentlicht von AHEW6035,734,533.3YLH-9101 (modifiziertes Amin), veröffentlicht in AHEW9254,852,951.1MHHPA (CAS 25550-51-0), Anhydrid im Verhältnis 0,85143,085,182,279,4Beispielrechnung: 2 kg bei 174 g/eq benötigen 100 × 92 ÷ 174 = 52,9 phr YLH-9101 modifiziertes Aminoder 1058 g, separat gewogen.Mischungen verschieben das Ziel: Siebzig Teile mit 174 g/eq und dreißig Teile mit 170 g/eq ergeben eine Mischungs-EEW von 172,8 g/eq und einen DETA-Bedarf von 11,9 phr.Alle Werte sind als Ausgangspunkt zu betrachten: Die gelieferte EEW driftet innerhalb ihres Bereichs, und ein Fehler von 10 g ist bei 2 kg tolerierbar, beträgt aber fünf Prozent bei einer 200 g Labormischung.Die Nachhärtung ist Teil der Entscheidung: Hitzebeständigkeit tritt erst nach einem Hochtemperaturverfahren auf; die einzelnen Schritte werden durch das aktuelle TDS geregelt.5. Verarbeitungshinweise und BetriebsfensterDas Vorwärmen der Trommel ist der erste Arbeitsschritt, und hier gehen die meisten Chargen schief.• Indirektes Erhitzen mit einem Wasserbad oder einer Trommelheizung bei 50-60 °C; offene Flamme ist nicht zulässig (siehe Produktseite).• Ein 200-Liter-Fass benötigt mehrere Stunden auf der Heizung, bis der Inhalt die gewünschte Temperatur erreicht hat.• Logarithmische Viskosität bei 52 °C gegenüber 1100-1700 mPa·s vor dem Befüllen des Bades oder des Mischers.• Harz und Härter nach Masse, niemals nach Volumen abwiegen und bei Abschnitten über etwa 25 mm 10-15 Minuten unter Vakuum entgasen.• Aushärtung beschleunigen: Halten Sie die Temperatur bei etwa 80 °C, bevor Sie auf 150-180 °C erhöhen, damit sich die exothermen Reaktionen nicht addieren.Abbildung 2. Ein Heizmantel erwärmt die Trommel zum Dekantieren; indirekte Wärme hält die Wand unterhalb des Reaktionspunktes.6. AnwendungenAuf der Produktseite werden sechs Routen angezeigt, von denen jede einen anderen Teil der Spezifikation abdeckt.Elektronische Laminate nutzen das dichte Netzwerk und den Chlorgrenzwert von 500 ppm, wobei die Ionenextraktion auf den Leiterplatten mit feinen Leiterbahnen überwacht wird. Hitzebeständige Klebstoffe beziehen ihre Festigkeit aus dem dichteren Netz, versagen jedoch unter Belastung als spröde Verbindungen. Hochtemperaturbeschichtungen erlangen nach der Nachhärtung chemische Beständigkeit und verlieren auf kalten Untergründen durch Aminausblühungen ihre Oberflächenbeschaffenheit.Verbundwerkstoffe benetzen die Fasern bei 1100–1700 mPa·s, jedoch nur, solange das Bad eine Temperatur von 55–60 °C aufweist. Beim Vergießen und Gießen besteht in dicken Abschnitten die Gefahr von exothermen Rissen; Vergussmörtel für den Tiefbau und Epoxid-Vinyl-Tinten beziehen ihre chemische Beständigkeit aus demselben Netzwerk.Keines der Verfahren läuft bei Raumtemperatur rein; jedes beginnt mit einem erwärmten Bad, einem erwärmten Substrat oder einer Mischung.Abbildung 3. Beim Nasslaminieren ist zuerst die Viskosität von 52 °C zu sehen: Das Gewebe muss durchtränkt werden, während das Bad die Temperatur hält.7. Einschränkungen und Materialprüfung7.1 Bekannte Einschränkungen und ungeeignete FälleDieses Harz eignet sich nicht für das Handlaminieren bei Raumtemperatur, für schlagfeste Bauteile oder für Flammschutz ohne Zusätze. Das Molekül enthält weder Phosphor noch Brom; ein halogenfreies, flammhemmendes Laminat benötigt ein Co-Harz wie beispielsweise … YLDP-320 Phenolharz mit Flammschutzmittel bei 3,0 % Phosphor.Viskosität tritt nur bei 52 °C auf. Wenn Ihr Prozess bei 25 °C abläuft, bitten Sie um eine gemessene Viskositätskurve anstatt um eine Extrapolation.Bei transparenten Teilen ist eine engere Farbübereinstimmung als nach Gardner 3 erforderlich; zwei konforme Chargen können nebeneinander sichtbar unterschiedlich aussehen.7.2 Wareneingangskontrolle, Verpackung, Lagerung und SicherheitDie Wareneingangskontrolle sollte den EEW-Wert durch Titration anhand des Chargen-Analysezertifikats sowie die Farbe und das hydrolysierbare Chlor überprüfen. Chargen mit einem EEW-Wert außerhalb von 168–180 g/eq werden zurückgewiesen; alle Dosierungen werden entsprechend bearbeitet.Die Lagerung erfolgt standardmäßig: gut belüftet, fern von Flammen und direkter Sonneneinstrahlung, nach Gebrauch wieder verschließen, älteste Ware zuerst lagern. Die Haltbarkeit beträgt mindestens 12 Monate im Originalfass.Sicherheitsinformationen finden sich im Sicherheitsdatenblatt. Novolac-Epoxidharze sind hautreizend; Handschuhe und Augenschutz sind in der schriftlichen Arbeitsanweisung vorgeschrieben.8. Häufig gestellte FragenWarum muss ein flüssiges Präparat vor Gebrauch erwärmt werden?YLEP-631 ist bei 52 °C mit einer Viskosität von 1100–1700 mPa·s flüssig, jedoch verdickt sich das Novolakgerüst bei sinkender Temperatur stark. Durch Erwärmen auf 50–60 °C wird eine verarbeitungsfähige Viskosität wiederhergestellt.Wie wird das Härterverhältnis für einen Novolak mit 168-180 g/eq berechnet?phr = 100 × AHEW ÷ EEW. Mit MACM cycloaliphatisches Diamin Bei einem AHEW-Wert von 60 g/eq werden für 100 g Harz mit einem AHEW-Wert von 174 g/eq 34,5 g Härter benötigt. Verwenden Sie den Wert aus dem Chargen-Analysezertifikat, nicht den Mittelwert aus dem Katalog.Was verursacht Risse in dickwandigen YLEP-631-Gussteilen?Eine Vernetzungsdichte von 2,7 Epoxidgruppen pro Molekül führt zu einem starren Netzwerk mit geringer Dehnung. Dickere Bereiche erhöhen die thermische Spannung durch die eigene Exothermie. Die Verarbeitung erfolgt schichtweise, die Aushärtung wird schrittweise beschleunigt. Die Zugabe von 20–30 phr einer difunktionellen Flüssigkeit wird empfohlen.Ist ein Gehalt von 500 ppm hydrolysierbarem Chlor für elektronische Laminate ausreichend?Ein Grenzwert, keine Garantie: Eine Charge mit 480 ppm erfüllt zwar die Spezifikation, kann aber für eine Leiterplatte mit feinen Linien dennoch zu hoch sein. Prüfen Sie jedes Chargen-Analysezertifikat und führen Sie eine Extraktionsprüfung des Laminats durch, wenn ionische Reinheit von entscheidender Bedeutung ist.Lässt sich YLEP-631 mit einem Bisphenol-A-Harz mischen?Ja, und in der Praxis ist das meistens der Fall. Durch das Mischen werden Viskosität und Kosten gesenkt, während der Novolakanteil die Hitzebeständigkeit erhält. Berechnen Sie das Mischungs-EEW neu, indem Sie 100 ÷ (Summe der Anteile ÷ EEW der einzelnen Komponenten) berechnen, bevor Sie die Härtermenge festlegen.Bietet YLEP-631 Flammschutz?Nein. Das Molekül enthält weder Brom noch Phosphor; die Flammschutzwirkung muss von einem Härter, einem Co-Harz oder einem Zusatzstoff stammen, wobei jegliche RoHS- oder UL 94-Ansprüche anhand aktueller Zertifikate überprüft werden.9. SchlussfolgerungenDas flüssige Phenol-Epoxidharz YLEP-631 ist spezifiziert mit 168-180 g/eq, 1100-1700 mPa·s bei 52 °C, maximal Gardner 3 und 500 ppm hydrolysierbarem Chlor, mit 2,7 Epoxidgruppen pro Molekül.Seine Versagensgeschichte ist eine Geschichte dieser Funktionalität: Exothermie und Sprödigkeit beim Aushärten, Viskosität und Feuchtigkeit bei der Lagerung, ionisches Chlor in der Elektronik.Bei warmer Anwendung, Dosierung gemäß Chargen-Analysezertifikat und planmäßiger Nachhärtung bietet diese Sorte die Hitzebeständigkeit, für die sie bepreist ist.10. Literaturverzeichnis1. Produktseite, Phenol-Epoxidharz vom Typ PNE YLEP-631, Yolatech: https://www.yolatech.com/pne-type-phenolic-epoxy-resin-ylep-631 (abgerufen am 20.10.2026).2. Produktseite, Phenol-Epoxidharz vom Typ PNE YLEP-638, Yolatech: https://www.yolatech.com/pne-type-phenolic-epoxy-resin-ylep-638 (abgerufen am 20.10.2026).3. Produktseiten, Bisphenol-A-Epoxidharz YLE-127/YLE-128 und Bisphenol-F-Epoxidharz YLE-170, Yolatech: https://www.yolatech.com/bisphenol-a-epoxy-resin / https://www.yolatech.com/bisphenol-f-epoxy-resin4. Technisches Datenblatt, Sicherheitsdatenblatt und Analysezertifikat für YLEP-631, Yolatech (auf Anfrage erhältlich).5. ASTM D1652 (Epoxidgehalt, EEW) mit ISO 3001 (Epoxidäquivalent), zusammen mit ASTM D1544 (Gardner-Farbe), ASTM D445 (kinematische Viskosität) und ASTM E203 (Karl-Fischer-Wasser).
    Mehr lesen
  • Phenolnovolak-Epoxidharz: YLEP-638 Auswahlhilfe
    Phenolnovolak-Epoxidharz: YLEP-638 Auswahlhilfe
    Oct 13, 2026
    Das Phenolnovolak-Epoxidharz YLEP-638 ist ein multifunktionales Epoxidharz aus Phenol-Formaldehyd-Novolak und Epichlorhydrin. Laut Spezifikation weist es ein Epoxidäquivalentgewicht von 170–190 g/eq, eine maximale Gardner-Farbe von 3,0, einen Erweichungspunkt von 36–40 °C und einen Gehalt an hydrolysierbarem Chlor von unter 500 ppm auf.Abbildung 1. Das Phenolnovolak-Epoxidharz YLEP-638 wird in Stahlfässern geliefert und ist bei Raumtemperatur halbfest; das bedruckte Etikett enthält die Chargennummer, das Herstellungsdatum und das Verfallsdatum.1. EinleitungBei Dauereinsatztemperaturen oberhalb von etwa 150 °C ist ein difunktionelles Bisphenol-A-Epoxidharz nicht mehr die optimale Lösung. Phenol-Novolak-Epoxidharz bietet zwar weniger Fließfähigkeit, bildet aber ein dichteres Aushärtungsnetzwerk.YLEP-638 basiert auf einem Phenol-Formaldehyd-Novolak-Kern, der mit Epichlorhydrin kondensiert ist, und weist durchschnittlich mehr als zwei Epoxidringe pro Molekül auf. Veröffentlichte Daten zum verwandten YLEP-631 geben einen Durchschnitt von 2,7 Epoxidgruppen pro Molekül an, im Vergleich zu zwei Epoxidgruppen bei Bisphenol-A-Diglycidylether.Die unten aufgeführten Spezifikationswerte stammen von den öffentlichen Produktseiten von Yolatech, abgeleitete Konstanten sind als berechnet gekennzeichnet, und jede Dosierungsangabe ist ein Rechenbeispiel und keine Rezeptur.Die Auswahl steht an erster Stelle. Die Dosierung an zweiter.2. Materialien und Methoden: Identifizierung des Phenolnovolak-Epoxidharzes YLEP-638Die Produktseite des YLEP-638 enthält fünf Spezifikationspunkte und eine fünfzeilige Anwendungsliste. Tabelle 1 stellt die Identifikationsdaten neben diesen veröffentlichten Werten dar.2.1 Produktidentifizierung und -spezifikationTabelle 1 sammelt Identitätsdaten von der Produktseite und kennzeichnet die abgeleiteten Zeilen.Tabelle 1. Identität und veröffentlichte Spezifikation des Phenolnovolak-Epoxidharzes YLEP-638.ArtikelInformationProduktnamePhenol-Epoxidharz vom PNE-Typ YLEP-638Chemische FamiliePhenolnovolak (PNE) multifunktionales EpoxidharzCAS-Nr.Nicht veröffentlicht; bitte überprüfen Sie die aktuellen technischen Datenblätter (TDS) / Sicherheitsdatenblätter (MSDS) / Analysezertifikate (COA).AussehenFarblose bis gelbliche Flüssigkeit (wie veröffentlicht)Farbe, GärtnerMaximal 3,0EEW, g/eq170-190Erweichungspunkt (SP), °C36-40Hydrolysierbares Chlor, ppmmaximal 500Funktionalität von EpoxidharzÜber 2 (YLEP-631 veröffentlicht bei 2.7)VerpackungTrommelHaltbarkeitMindestens 12 Monate in Originalverpackung haltbar2.2 Testmethoden und DatenquellenDie Werte in Tabelle 1 sind wie veröffentlicht angegeben. Für diesen Bericht wurden keine unabhängigen Laboruntersuchungen durchgeführt.Das Äquivalentgewicht des Epoxidharzes wird durch Titration bestimmt; maßgebend ist der Wert im aktuellen technischen Datenblatt. Die beiden gängigen Verfahren sind in ASTM D1652 und ISO 3001 beschrieben.Die Farbe wird nach ASTM D1544 bestimmt. Die Viskosität der Vergleichsflüssigkeiten wird bei 25 °C gemessen; der Wert für YLEP-631 wird bei 52 °C angegeben, da diese Sorte bei Umgebungstemperatur nicht frei fließend ist.Der Wert für hydrolysierbares Chlor wird als Höchstwert anstatt als Bereich angegeben, was relevant ist, wenn ionisches Chlorid die Kupferkorrosion verursacht. Der Wassergehalt wird üblicherweise mittels Karl-Fischer-Titration bestimmt.Die Eingangskontrolle einer Novolak-Epoxid-Charge wird üblicherweise doppelt durchgeführt, oder es werden n = 3 Bestimmungen von verschiedenen Positionen im selben Fass vorgenommen.3. Ergebnisse und Diskussion: Struktur, Reaktivität und KlassenauswahlZwei strukturelle Gegebenheiten bestimmen die meisten Auswahlentscheidungen bei YLEP-638: das Novolak-Grundgerüst und das Epoxid-Äquivalentgewicht von 170-190 g/eq.3.1 Struktur und Reaktivität des Novolak-GrundgerüstsPhenol und Formaldehyd kondensieren unter Säurekatalyse zu einem Novolak-Oligomer mit mehreren phenolischen Hydroxylgruppen. Durch Epoxidierung mit Epichlorhydrin werden diese Hydroxylgruppen in Glycidylethergruppen umgewandelt, sodass ein Molekül mit mehr als zwei Epoxidringen enden kann.Eine höhere Funktionalität führt nach der Aushärtung zu einer höheren Vernetzungsdichte. Wärmeformbeständigkeit, Chemikalienbeständigkeit und Heiß-Nass-Festigkeit verbessern sich dadurch. Die Dehnung nimmt ab.Ein Epoxid-Äquivalentgewicht von 170-190 g/eq liegt nahe an den 184-190 g/eq eines Standard-Flüssigbisphenol-A-Harzes, sodass der Härterbedarf pro 100 g Harz im gleichen Bereich bleibt.Die Funktionalität macht den Unterschied, nicht EEW.3.2 Vergleich mit alternativen SystemenTabelle 2 stellt YLEP-638 neben vier veröffentlichten Sorten, die Käufer als Vergleichskriterien heranziehen.Tabelle 2. Vergleich der Eigenschaften von YLEP-638 mit alternativen Epoxidsystemen (veröffentlichte Werte).EigentumYLEP-638YLEP-631YLE-128 (DGEBA)YLE-170 (BPF)YLDP-320EEW, g/eq170-190168-180184-190160-180300-340Bildet sich bei UmgebungstemperaturHalbfestFlüssigFlüssigFlüssigSolideErweichungspunkt, °C36-40Nicht veröffentlichtNicht veröffentlichtNicht veröffentlicht70-85ViskositätNicht veröffentlicht1100-1700 mPa·s bei 52 °C11000-15000 mPa·s bei 25 °C2000-5000 mPa·s bei 25 °CNicht veröffentlichtEpoxygruppen pro MolekülÜber 22.722Nicht veröffentlichtBisphenol-F-Harz YLE-170Bei einer Viskosität von 160–180 g/eq und einer Viskosität von 2000–5000 mPa·s ist es die niedrigviskose Flüssigoption und benetzt die Faser besser als eine Novolak-Schmelze. Seine Hitzebeständigkeit nach der Aushärtung ist etwas geringer.YLEP-631 hat die gleiche chemische Zusammensetzung bei einer Dichte von 168-180 g/eq und einer publizierten Viskosität von 1100-1700 mPa·s bei 52 °C, daher fließt es dort, wo Phenol-Epoxidharz vom PNE-Typ YLEP-638 fließt nicht ohne Unterstützung.YLDP-320 beantwortet eine andere Frage: 300-340 g/eq, 3,0% Phosphor, geliefert als Feststoff für halogenfreie flammhemmende Laminate.Gleiches Rückgrat, anderer Job.4. Formulierung und DosierungsberechnungBei einem aminvernetzten System folgt die stöchiometrische Härterbeladung einer Gleichung, wobei phr als Teile pro hundert Gewichtsteile Harz zu lesen ist.phr = 100 × AHEW ÷ EEWBei der Anhydridhärtung wird die gleiche Logik mit einem Anhydrid-Äquivalentgewicht angewendet, wobei das praktische Verhältnis üblicherweise zwischen 0,85 und 1,00 des theoretischen Wertes liegt.Tabelle 3. Stöchiometrische Härterdosierung für Phenol-Novolak-Epoxidharz YLEP-638, berechnet aus dem veröffentlichten EEW-Fenster.HärterÄquivalentgewicht, g/eqphr bei EEW 170phr bei EEW 180phr bei EEW 190DETA (CAS 111-40-0), theoretisches AHEW20.612.111.410.8MACM (CAS 6864-37-5), veröffentlicht von AHEW6035.333.331,6MHHPA (CAS 25550-51-0), Anhydridgewicht im Verhältnis 0,90151.288,984,079,6Eine 500 g Charge YLEP-638 mit einem Gehalt von 180 g/eq benötigt 100 × 60 ÷ 180 = 33,3 phr MACM-Härteroder etwa 167 g, die in die Mischung eingewogen wurden.Betrachten Sie 33,3 phr als Ausgangspunkt. Das gelieferte Epoxid-Äquivalentgewicht liegt im Bereich von 170–190 g/eq, und der Amingehalt einer Härtercharge entspricht selten dem veröffentlichten Wert.5. Verarbeitungshinweise und BetriebsfensterYLEP-638 ist bei Raumtemperatur nicht gießfähig. Durch Erwärmen des Fasses auf 60–80 °C erreicht es eine verarbeitungsfähige Viskosität; das Mischen mit einer flüssigen Qualität oder einem reaktiven Verdünnungsmittel führt bei niedrigeren Temperaturen zum gleichen Ergebnis.Harz und Härter separat vorwärmen. MHHPA-Anhydrid oder Amin gegen seine eigene Viskosität oder seinen Schmelzpunkt, bevor es in die Mischung gelangt.Mischen Sie in eine Richtung und achten Sie darauf, dass der Wirbel flach bleibt. Luft, die in eine hochviskose Novolakmischung eingearbeitet wurde, lässt sich später nur schwer entfernen.Bei dickeren Teilen unter Vakuum entgasen. Ein Arbeitsgang von 10 bis 15 Minuten reicht für Abschnitte bis zu etwa 25 mm Dicke aus.Die Gelierzeit verkürzt sich mit zunehmendem Mischungsgewicht deutlich, da sich die Exotherme eines Novolaksystems in der Masse konzentriert. Überprüfen Sie die Topfzeit anhand Ihres eigenen Mischungsgewichts, anstatt sich auf einen Tabellenwert zu verlassen.6. AnwendungenAuf der Produktseite von YLEP-638 werden fünf Endanwendungen genannt: Beschichten, Vergießen und Gießen, Kleben, Laminate und Verbundwerkstoffe.Tabelle 4. Anwendungsbereiche für das Phenol-Novolak-Epoxidharz YLEP-638 und die üblicherweise damit gemischten Typen.AnwendungWarum YLEP-638 passtBegleitklasseLaminateDichtes Netzwerk, maximal 500 ppm hydrolysierbares ChlorYLDP-320 für FlammschutzBeschichtungenChemische und thermische Beständigkeit bei hohen BetriebstemperaturenYLE-170 zur ViskositätsreduzierungKlebstoffeHeiß- und Nassfestigkeit unter DauerbelastungYLE-128 für FlexibilitätVerbundwerkstoffeMechanische Festigkeit bei der Temperatur nach der NachhärtungYLE-170 für FaserbenetzungGießen und FormenStarre Einkapselung von thermisch beanspruchten TeilenYLE-128 zur Erleichterung des DurchflussesYLEP-638 wird selten pur verarbeitet. Es wird mit einem Harz niedrigerer Viskosität gemischt, um eine verarbeitbare Viskosität zu erreichen, und das Mischungsverhältnis bestimmt das Gleichgewicht zwischen Hitzebeständigkeit und Zähigkeit nach der Aushärtung.7. Einschränkungen und Materialprüfung7.1 Bekannte Einschränkungen und ungeeignete FälleDrei veröffentlichte Details bedürfen der Bestätigung, bevor YLEP-638 in eine Spezifikation aufgenommen wird.Die Spezifikationstabelle kennzeichnet die Zeile 36–40 °C als Viskosität in Grad Celsius. Dies beschreibt jedoch den Erweichungspunkt und nicht die Viskosität. Bitte überprüfen Sie die Angabe im aktuellen technischen Datenblatt.Das Aussehen wird als farblose bis gelbliche Flüssigkeit angegeben, während in der Produktbeschreibung dasselbe Harz als halbfest bezeichnet wird. Beide sind bei 25 °C nicht für eine Trommel haltbar.Für YLEP-638 ist keine CAS-Nummer oder ein Wert für die Epoxidfunktionalität veröffentlicht.Handlaminieren bei Umgebungstemperatur ist für diese Güteklasse ungeeignet. Auch ein flexibles, stoßempfindliches Bauteil ist nicht geeignet: Das dichte Netzwerk, das Hitzebeständigkeit bietet, geht auf Kosten der Dehnung.Wählen Sie YLEP-631, wenn der Durchfluss den Prozess bestimmt, und YLEP-638, wenn die Wärme- und Chemikalienbeständigkeit das Bauteil bestimmen.7.2 Wareneingangskontrolle, Verpackung, Lagerung und SicherheitBei der Wareneingangsprüfung sollten das Epoxid-Äquivalentgewicht durch Titration anhand des Chargen-Analysezertifikats sowie Farbe und hydrolysierbares Chlor bestätigt werden. Chargen, deren Äquivalentgewicht außerhalb des Bereichs von 170–190 g/eq liegt, sind zurückzuweisen, da sich die Dosierungstabelle dadurch ändert.Die Lagerung erfolgt nach den üblichen Vorgehensweisen bei Epoxidharzen: in einem gut belüfteten Bereich, fern von Flammen und direkter Sonneneinstrahlung, wobei die Kappe nach jedem Gebrauch fest verschlossen werden muss.Auf der Produktseite ist vermerkt, dass die Haltbarkeit ab Herstellungsdatum in der Originalverpackung bei Raumtemperatur mindestens 12 Monate beträgt. Als Verpackungseinheit wird das Fass angegeben.Sicherheitsinformationen finden Sie im Sicherheitsdatenblatt. Novolac-Epoxidharze sind hautreizend, daher sind beim Umgang mit ihnen Handschuhe und Augenschutz erforderlich.Jegliche RoHS-, REACH- oder UL-94-Konformitätserklärung muss vom Kunden anhand aktueller Zertifikate überprüft werden. Eine allgemeine Produktbeschreibung impliziert keine Zertifizierung.8. Häufig gestellte FragenWie hoch ist das Epoxidäquivalentgewicht des Phenol-Novolak-Epoxidharzes YLEP-638?Der angegebene Bereich liegt bei 170–190 g/eq. Das Epoxid-Äquivalentgewicht wird durch Titration gemäß dem im aktuellen technischen Datenblatt (TDS) beschriebenen Verfahren bestimmt. Die Norm ASTM D1652 beschreibt das Standardverfahren. Verwenden Sie für die Dosierung die Angaben im Chargen-Analysezertifikat (COA).Wie viel Härter benötigt YLEP-638 pro 100 g Harz?Mit MACM-Härter Bei einem publizierten AHEW von 60 g/eq entsprechen 100 g YLEP-638 mit 180 g/eq einem Gewicht von 33,3 g. Die gleichen 100 g mit Diethylentriamin DETA Bei einer theoretischen Konzentration von 20,6 g/Äquivalent werden 11,4 g benötigt.Kann YLEP-638 ein flüssiges Bisphenol-A-Epoxidharz eins zu eins ersetzen?Nicht bei Umgebungstemperatur. YLE-128 Es handelt sich um eine Flüssigkeit mit einer Viskosität von 11.000–15.000 mPa·s, während YLEP-638 ein halbfester Stoff mit einem Erweichungspunkt von 36–40 °C ist. Daher ist Erwärmen oder Mischen erforderlich. Rechnen Sie mit einer kürzeren Gelierzeit und einem steiferen ausgehärteten Bauteil.Warum wird YLEP-638 als halbfester Stoff und nicht als Flüssigkeit geliefert?Das Novolak-Grundgerüst erhöht die Funktionalität, und eine höhere Funktionalität führt bei gleichem Epoxidäquivalentgewicht zu einer höheren Viskosität. Dies ist der Kompromiss, den diese Sorte im Gegenzug für ein dichteres Aushärtungsnetzwerk eingeht.Worin besteht der Unterschied zwischen YLEP-638 und YLEP-631?Beide sind Phenolnovolak-Epoxidharze vom PNE-Typ mit einem Gehalt an hydrolysierbarem Chlor von maximal 500 ppm. YLEP-631 wird mit einer Dichte von 168–180 g/eq und einer Viskosität von 1100–1700 mPa·s bei 52 °C publiziert; YLEP-638 mit einer Dichte von 170–190 g/eq und einem Erweichungspunkt von 36–40 °C.Ist YLEP-638 für halogenfreie Elektroniklaminate geeignet?Es kann als Basisharz dienen, enthält aber weder Phosphor noch Brom, daher muss die Flammschutzwirkung vom Härter, einem Co-Harz wie beispielsweise … stammen. YLDP-320 bei 3,0 % Phosphor oder aus einem Zusatzstoff. Hydrolysierbares Chlor mit maximal 500 ppm ist die relevante Ionenzahl.9. SchlussfolgerungenYLEP-638 ist ein Phenolnovolak-Epoxidharz vom PNE-Typ mit einer Dichte von 170–190 g/eq, einer maximalen Gardner-Farbe von 3,0, einem Erweichungspunkt von 36–40 °C und einem maximalen Gehalt an hydrolysierbarem Chlor von 500 ppm. Es wird in Fässern mit einer angegebenen Haltbarkeit von 12 Monaten geliefert.Sein Wert liegt eher in der Vernetzungsdichte als in der Fließfähigkeit. Erwärmen oder vermischen Sie es und dosieren Sie es anschließend stöchiometrisch anhand des gemessenen Epoxidäquivalentgewichts der Charge.Wählen Sie die niedrigere Viskosität YLEP-631 Phenolnovolak-Qualität wenn der Durchfluss den Prozess bestimmt, und YLEP-638, wenn die Wärme- und Chemikalienbeständigkeit das Bauteil bestimmen.10. Literaturverzeichnis1. Produktseite, Phenol-Epoxidharz vom Typ PNE YLEP-638, Yolatech: https://www.yolatech.com/pne-type-phenolic-epoxy-resin-ylep-6382. Produktseite, Phenol-Epoxidharz vom Typ PNE YLEP-631, Yolatech: https://www.yolatech.com/pne-type-phenolic-epoxy-resin-ylep-6313. Produktseite, Bisphenol-A-Epoxidharze der Typen YLE-127 und YLE-128, Yolatech: https://www.yolatech.com/bisphenol-a-epoxy-resin4. Produktseite, Bisphenol-F-Epoxidharz Typ YLE-170, Yolatech: https://www.yolatech.com/bisphenol-f-epoxy-resin5. Produktseite, DOPO-HQ-modifiziertes Phenol-Epoxidharz YLDP-320, Yolatech: https://www.yolatech.com/dopo-hq-modified-phenolic-epoxy-resin-yldp-3206. Technisches Datenblatt, Sicherheitsdatenblatt und Analysezertifikat für das Phenol-Epoxidharz vom Typ PNE YLEP-638, Yolatech (auf Anfrage erhältlich).7. ASTM D1652, Epoxidgehalt von Epoxidharzen (EEW); ISO 3001, Bestimmung des Epoxidäquivalents.8. ASTM D1544, Gardner-Farbe transparenter Flüssigkeiten; ASTM D445, kinematische Viskosität; ASTM E203, Wassergehalt nach Karl Fischer Titration.
    Mehr lesen
  • YLEP-638 Hochleistungs-Phenol-Epoxidharz: Struktur, Eigenschaften und Anwendungen
    YLEP-638 Hochleistungs-Phenol-Epoxidharz: Struktur, Eigenschaften und Anwendungen
    Nov 06, 2025
    YLEP-638 Strukturelle Merkmale Das molekulare Rückgrat von YLEP-638 Es handelt sich um eine phenolische Novolakstruktur, die durch Kondensation von Phenol und Formaldehyd entsteht und ein starres aromatisches Gerüst bildet. Dieses Grundgerüst selbst zeichnet sich durch eine sehr hohe thermische Stabilität und Steifigkeit aus. Auf diesem phenolischen Gerüst reagieren die Hydroxylgruppen mit Epichlorhydrin, wodurch mehrere Epoxidgruppen entstehen, was es zu einem typischen multifunktionalen Epoxidharz macht. Im Gegensatz zu Standard-Bisphenol-A-Epoxidharzen (wie z. B. E-51, Funktionalität ≈ 2), YLEP-638 weist üblicherweise eine durchschnittliche Epoxidfunktionalität von 3,5 bis 4,0 oder sogar höher auf.Leistungsmerkmale von YLEP-638Hervorragende Hitzebeständigkeit Ursprung: Hohe Vernetzungsdichte (bedingt durch hohe Funktionalität) und starres aromatisches Rückgrat. Eigenschaften: Das ausgehärtete Produkt weist eine extrem hohe Glasübergangstemperatur (Tg) und Wärmeformbeständigkeitstemperatur (HDT) auf, typischerweise über 200 °C und sogar bis zu 250 °C. Es behält seine mechanische Festigkeit und Dimensionsstabilität unter hohen Temperaturen bei und besitzt eine ausgezeichnete Kriechfestigkeit. Außergewöhnliche mechanische Festigkeit und Elastizitätsmodul Ursprung: Dichtes dreidimensionales vernetztes Netzwerk und starre Molekülketten. Eigenschaften: Das ausgehärtete Produkt weist eine sehr hohe Härte, Druckfestigkeit, Zugfestigkeit und einen sehr hohen Elastizitätsmodul auf, was ihm eine hohe Belastbarkeit verleiht. Ausgezeichnete Chemikalienbeständigkeit Ursprung: Die hohe Vernetzungsdichte erzeugt eine kompakte und chemisch inerte Netzwerkstruktur, wodurch es für Lösungsmittel oder chemische Substanzen schwierig wird, in das Material einzudringen oder es aufzuquellen. Eigenschaften: Es bietet eine hervorragende Beständigkeit gegenüber einer Vielzahl organischer Lösungsmittel, Säuren und Laugen. Seine chemische Beständigkeit, insbesondere bei hohen Temperaturen, ist der von herkömmlichen Epoxidharzen weit überlegen. Hervorragende elektrische Isolationseigenschaften Ursprung: Stabile chemische Struktur und hohe Vernetzungsdichte. Leistung: Behält auch unter hohen Temperatur- und Feuchtigkeitsbedingungen eine ausgezeichnete Durchschlagsfestigkeit und einen hervorragenden spezifischen Widerstand bei. Verarbeitungsherausforderungen Hohe Viskosität: Aufgrund seiner hohen Funktionalität und starren Struktur weist YLEP-638 bei Raumtemperatur eine sehr hohe Viskosität auf und muss zum Gießen, Imprägnieren oder zur Herstellung von Prepregs erwärmt werden (z. B. auf 60–80 °C). Hohe Sprödigkeit: Die hohe Vernetzungsdichte und die starre Struktur führen auch zu geringer Zähigkeit, schlechter Schlagfestigkeit und geringer Bruchdehnung, weshalb häufig die Zugabe von Zähigkeitsmitteln erforderlich ist. Hauptanwendungen von YLEP-638 YLEP-638 + DOPO Dieses Verfahren dient zur Herstellung halogenfreier, phosphorhaltiger Epoxidharzsysteme, indem es effiziente, phosphorbasierte Flammschutzmittel erfolgreich in ein hochvernetztes Epoxidharznetzwerk integriert. Die resultierenden Materialien vereinen hervorragende mechanische Eigenschaften, Hitzebeständigkeit und Flammschutz und eignen sich daher ideal für die umweltfreundliche Elektronikverkapselung, halogenfreie Leiterplatten, hochleistungsfähige, flammhemmende Isoliermaterialien und Verbundwerkstoffe für die Luft- und Raumfahrt. Es findet außerdem Anwendung in Kohlenstofffaser-Prepregs, Tennisschlägern und Golfschlägern.   YLEP-638 + Methacrylsäure / Styrol Wird zur Herstellung von hochtemperatur- und korrosionsbeständigen Phenol-Epoxid-Vinylesterharzen verwendet, die in großem Umfang bei Rauchgasentschwefelungsanlagen (REA), Auskleidungen von Entschwefelungstürmen in Kraftwerken, Chemikalienlagertanks und Wäschern für raue Umgebungen eingesetzt werden.   YLE-128 + YLEP-638 + YLE-601 oder YLE-604 Wird verwendet für Lötstopplacke in kupferkaschierten Laminaten und für Korrosionsschutz- und Hochtemperaturbeschichtungen (wie z. B. hitzebeständige Beschichtungen für 900–1200 °C und Antioxidationsmittel).   YLEP-638 + Härter DDS Wird zur Herstellung von Epoxid-Isolierlacken für VPI-Verfahren (Vakuumdruckimprägnierung) verwendet und bildet eine robuste, integrierte Schutzschicht auf elektrischen Spulen. Diese Schicht widersteht Hochspannungsdurchschlägen und hält der intensiven Hitze und mechanischen Belastung während des Motorbetriebs stand. Sie ist ein unverzichtbares Isoliermaterial für moderne, hochwertige elektrische Geräte und wird in Hochspannungsmotoren, Windkraftanlagen und Statorspulen von Traktionsmotoren eingesetzt, wo sie sowohl Isolation als auch Flammschutz bietet. Sie wird außerdem zur Herstellung von Isolierrohren, -stäben und -platten verwendet.
    Mehr lesen

eine Nachricht hinterlassen

eine Nachricht hinterlassen
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
Einreichen

Heim

Produkte

WhatsApp

Kontaktiere uns