Lösungstyp: Phenol-Epoxidharz: 80 % Feststoffgehalt Dosierungsberechnung
Nov 06, 2026
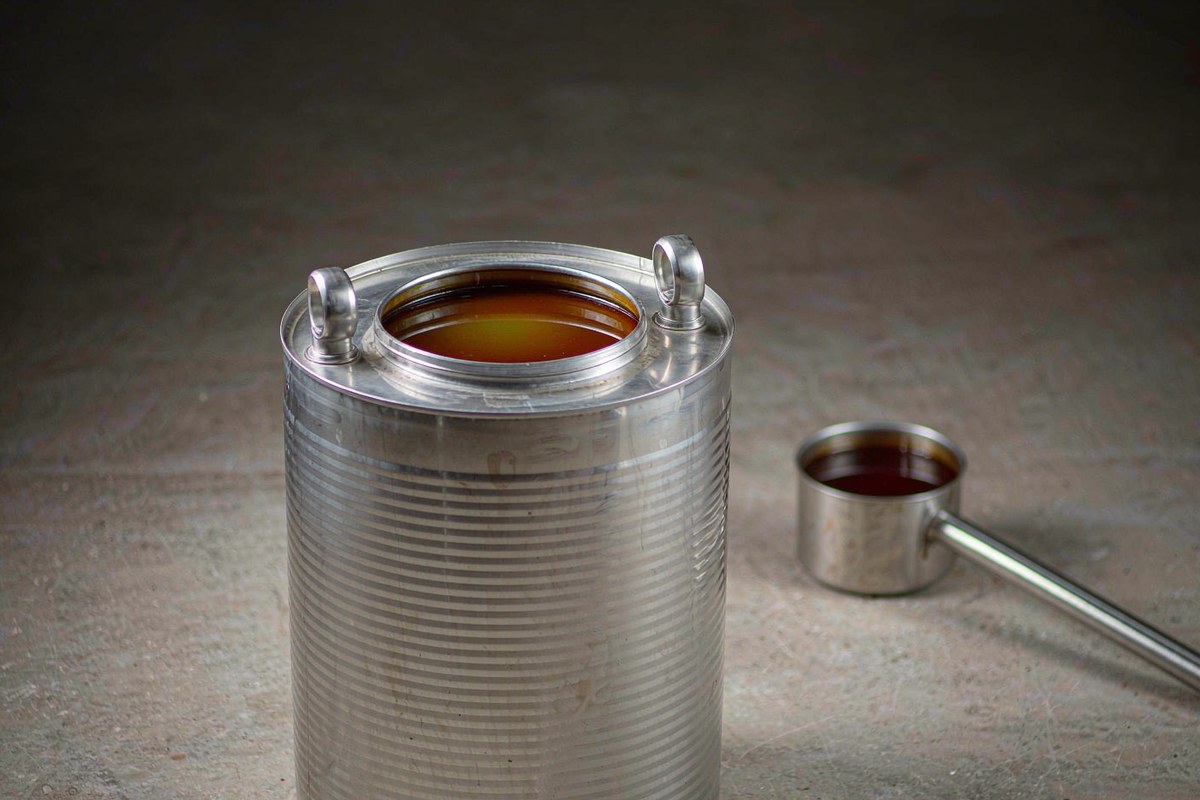
Lösungsbasiertes Phenol-Epoxidharz ist ein multifunktionales Novolak-Epoxidharz, das als 80%ige Feststofflösung in 170–220 g/Äquivalent (bezogen auf den Feststoffgehalt) geliefert wird. Zwei Sorten sind gelistet: YLEP-210-A80 und YLEP-180-K80. Die Härterdosierung bezieht sich auf die gelieferte Lösung, nicht auf den Feststoffgehalt. Durch Verdünnen erhöht sich das brauchbare Äquivalent um 25 %.Abbildung 1. Trommelzufuhr einer Phenol-Epoxid-Lösung mit 80 % Feststoffgehalt, die in den meisten Imprägnieranlagen verwendet wird.1. EinleitungNovolak-Epoxidharz geht von einem Phenol-Formaldehyd-Kondensat aus, nicht von Bisphenol A. Durch Epoxidierung dieses Kondensats entstehen mehr als zwei Glycidylgruppen pro Molekül, und das ausgehärtete Netzwerk erreicht eine höhere Vernetzungsdichte als ein Bisphenol-A-System.Mit zunehmender Dichte steigen die Beständigkeit gegenüber Hitze, Lösungsmitteln und Chemikalien sowie die Dimensionsstabilität. Gleichzeitig erhöht sich die Sprödigkeit, und die Haftung auf Kupferfolie nimmt ab. Um die Zähigkeit zu verbessern, mischen die Hersteller ein Bisphenol-A-Harz bei und passen die Aushärtung an, um eine optimale Haftung auf Kupfer zu gewährleisten.Beide auf der Produktseite aufgeführten Sorten werden mit einem Feststoffgehalt von 80 % ausgeliefert, was den Anforderungen der Imprägnieranlagen entspricht. Dieser Wert liegt zwischen den Angaben im Datenblatt und allen nachfolgenden Kennzahlen: Härtergewicht, Badviskosität, Gehalt an flüchtigen Bestandteilen und Kosten pro Äquivalent.Die folgenden Werte stammen von der Öffentlichkeit. Lösungstyp: Phenol-Epoxidharz – Produktseite, gelesen am 06.11.2026; berechnete Werte sind entsprechend gekennzeichnet.2. Materialien und Methoden: Phenol-Epoxidharz-Sorten vom Lösungstyp2.1 Produktidentifizierung und -spezifikationTabelle 1 gibt beide Noten in der veröffentlichten Form und ohne Rundung wieder.Tabelle 1. Veröffentlichte Spezifikation der beiden 80% Feststoff-Sorten, EEW angegeben auf Harzfeststoffbasis.GradEEW (g/eq)Viskosität (mPa·s)NV (%)YLEP-210-A80200-2201000-400080±1YLEP-180-K80170-190200-50080±1Für keine der beiden Sorten werden eine CAS-Nummer, eine Formel, eine Lösungsmittelidentität oder eine Funktionalität veröffentlicht; diese Felder bleiben offen und werden nicht importiert.2.2 Testmethoden und DatenquellenDas Wasseräquivalent (EEW) einer Lösung wird üblicherweise durch Titration gemäß ASTM D1652 oder ISO 3001 bestimmt und pro Gramm Feststoff angegeben. Die Viskosität wird rotationsviskos bei 25 °C gemessen. Die Farbmessung erfolgt nach ASTM D1544, die Wassermessung nach ASTM E203.Berechnete Werte enthalten ihre Formel. Empirische Werte sind praxisbasierte Ausgangspunkte und wurden hier nicht dreifach ermittelt. Wo auf der Seite keine Angaben vorhanden sind, steht im Text „nicht veröffentlicht“.3. Ergebnisse und Diskussion3.1 Struktur und Reaktivität: Warum 80 % Feststoffe die Dosierung beeinflussenVerdünnung ist der Ursprung von Dosierungsfehlern. Die angegebenen 200–220 g/eq beziehen sich auf Harzfeststoffe, während das Fass 20 % Lösungsmittel enthält. Pro Gramm gelieferter Flüssigkeit ergibt sich ein Äquivalentgewicht von 250–275 g/eq (200 ÷ 0,80 bzw. 220 ÷ 0,80).YLEP-180-K80 verhält sich analog, von 170–190 g/eq auf Feststoffen zu 212,5–237,5 g/eq im Lieferzustand. Die Äquivalente pro Kilogramm verhalten sich umgekehrt: 4,00 eq/kg bei 250 g/eq, 3,64 eq/kg bei 275 g/eq, 4,71 eq/kg für K80 bei 212,5 g/eq.Eine 90%ige Bisphenol-A-Lösung wie zum Beispiel YLE-128A90 Die Rohstoffmenge beträgt im Lieferzustand 204–216 g/eq, was 4,6–4,9 eq/kg entspricht. Phenolharze liefern daher weniger Äquivalente pro Kilogramm gekaufter Flüssigkeit. Diese Differenz schlägt sich sowohl in den Frachtkosten als auch im Harzpreis nieder.Die Substitution am Ring verschiebt das Gleichgewicht innerhalb der Familie. CNE-Typen tragen eine Methylgruppe in ortho-Position zur Etherbindung und sind PNE-Typen hinsichtlich Wasserbeständigkeit und Schmelzviskosität überlegen, während BNE-Typen eine DDS-gehärtete Glasübergangstemperatur (Tg) von 224 °C erreichen. Die Funktionalität beider Lösungstypen wird nicht angegeben, und die Angabe von 2,7 Epoxidgruppen pro Molekül wird nur für den jeweiligen Typ veröffentlicht. YLEP-631.3.2 Vergleich mit alternativen SystemenIn Tabelle 2 werden beide Lösungsqualitäten neben dem nächstliegenden festen Novolak und einer Standard-Bisphenol-A-Lösung aufgeführt, wobei ausschließlich veröffentlichte Werte verwendet werden.Tabelle 2. Vergleich der Eigenschaften mit einem festen Novolak und einer 90%igen Bisphenol-A-Lösung.AttributYLEP-210-A80YLEP-638 festYLE-128A90Lieferformular80%ige LösungHalbfest90%ige LösungEEW auf Feststoffen, g/eq200-220170-190184-194Feststoffgehalt, %80±110090±1EEW wie geliefert, g/eq250-275170-190204-216Viskosität1000-4000 mPa·sErweichung bei 36-40 °C≤1000 mPa·shydrolysierbares ChlorNicht veröffentlicht≤500 ppmNicht veröffentlichtEpoxygruppen pro MolekülNicht veröffentlichtNicht veröffentlicht2Hauptverwendungszweck laut DatenblattLaminatlackHochtemperaturlaminatAllgemeine LaminierungDer Kompromiss befindet sich in zwei Reihen. YLEP-638 Es ergibt das gleiche Novolak-Grundgerüst bei 170–190 g/eq ohne zu verdampfendes Lösungsmittel, jedoch erfordert sein Erweichungspunkt von 36–40 °C einen Schmelzschritt, und der Gehalt an hydrolysierbarem Chlor ist auf 500 ppm begrenzt. In der Praxis bevorzugt ein Werk mit einer Lösungsmittelanlage die Lösung; eines ohne sollte bei Flocken bleiben.Lösungsmittel sind niemals kostenlos. Bei einer Dichte von etwa 1,05–1,10 kg/L entsprechen 20 % Lösungsmittel einem Gehalt an flüchtigen Bestandteilen von ungefähr 210–220 g/L.4. Formulierung und Dosierungsberechnung: phr der gelieferten LösungDie Arbeit lässt sich mit drei Gleichungen erledigen.Das gelieferte EEW entspricht dem Feststoff-EEW dividiert durch den Feststoffanteil, EEW_s = EEW_Feststoffe ÷ (NV ÷ 100). Der Aminbedarf berechnet sich nach der Formel phr = 100 × AHEW ÷ EEW_s, wobei AHEW 20,6 g/eq für DETA, 21,0 g/eq für Dicyandiamid und 62,1 g/eq für Diaminodiphenylsulfon beträgt.Tabelle 3. Härterbedarf pro 100 g Lösung, berechnet aus dem gelieferten EEW.EEW wie geliefert (g/eq)DETA, phrDICY, PhrDDS, Phr212,5 (K80 niedrig)9,699,8829.22237,5 (K80 hoch)8,678,8426.15250 (A80 niedrig)8.248.4024,84262,5 (A80 Mitte)7,858.0023,66275 (A80 hoch)7,497,6422,58Bei einer Konzentration von 250 g/eq betragen die Werte 8,24 phr DETA und 8,40 phr DICY pro 100 g Lösung. Bei 275 g/eq sinken sie auf 7,49 bzw. 7,64 phr, was einer Schwankung von 9 % innerhalb eines Konzentrationsbereichs entspricht. Wählen Sie den engsten vom Lieferanten angegebenen Bereich oder dosieren Sie gemäß dem Analysezertifikat.Ein häufiger Fehler ist das Auslassen der Verdünnung. Die Behandlung von YLEP-210-A80 mit einem Harz von 210 g/eq führt zu einer DETA-Menge von 9,81 phr anstatt der korrekten 8,24 phr. Dies entspricht einem Aminüberschuss von 19 %, der das Netzwerk weich macht und die Wasseraufnahme erhöht. Bleibt eine Charge klebrig, prüfen Sie, ob die Dosierung auf die Feststoffmenge vor der Zugabe des Beschleunigers berechnet wurde.Die Verdünnung ist eine arithmetische Aufgabe. Pro 100 kg einer 80%igen Lösung befinden sich 80 kg Feststoffe, und die zur Erreichung eines Ziel-NV benötigte Lösungsmittelmenge beträgt 80 ÷ (Ziel ÷ 100) − 100.Tabelle 4. Lösungsmittelzugabe aus 100 kg einer 80%igen Lösung bei 200 g/eq Feststoffen.Zielwert NV (%)Zuzugebendes Lösungsmittel (kg)Endcharge (kg)EEW wie geliefert (g/eq)756.7106,7266,77014.3114,3285,76523.1123.1307,76033.3133,3333,3Mischen ist oft besser als Verdünnen. Gleiche Massen der beiden Sorten ergeben 2 ÷ (1 ÷ 250 + 1 ÷ 212,5) = 230 g/eq im Lieferzustand. Die Viskosität folgt einer logarithmischen Mischungsregel, ln η = Σ w ln η, die für 2500 und 350 mPa·s bei gleichen Gewichtsanteilen etwa 935 mPa·s vorhersagt.5. Verarbeitungshinweise und BetriebsfensterDas Zeitfenster wird durch den Lösungsmittelverlust und nicht durch das Harz bestimmt.• Bei 30-40 °C mischen; eine kalte Lösung schließt Luft ein, die sich als Nadellöcher zeigt.• Halten Sie das Bad auf 20-25 °C. Jede zusätzliche Erwärmung um 10 °C halbiert die Lebensdauer eines beschleunigten DICY-Systems.• Messen Sie die Feststoffe im Bad, nicht nur in der Trommel. Der NV-Wert kann sich in einer Schicht um mehrere Punkte erhöhen.• Aushärtung in Etappen: 30 Minuten bei 90 °C vor dem Gelieren. Direktes Erhitzen auf 160 °C führt zu Blasenbildung im Laminat, es sei denn, die Schicht ist dünn.• Vor Gebrauch filtern; Novolaklösungen bilden ein Sediment, das unter Heißpressen versengt wird.Abbildung 2. Imprägnierbad mit einem Novolak-Lack mit 80 % Feststoffgehalt, wobei der Feststoffgehalt im Bad überprüft wird.Die Verarbeitungszeit bei 25 °C beträgt typischerweise 8–24 Stunden für einen DICY-Lack und nur wenige Minuten für eine DETA-Mischung. Daher sollte DETA in kleinen Mengen verarbeitet werden. Ein Bad, das den ganzen Nachmittag offen gelassen wurde, verhält sich selbst bei gleicher Verarbeitungstemperatur nicht wie die Probe am Morgen.6. AnwendungenEs werden sechs Anwendungsbereiche aufgeführt, und die beiden Noten werden ihnen nicht gleichermaßen gerecht.Tabelle 5. Anwendungsübersicht für die beiden Klassenstufen, aus der Liste auf der Produktseite.AnwendungFunktion der LösungPassgenauigkeitProzessnotizKupferkaschiertes LaminatImprägnierlackYLEP-210-A80Halten Sie NV gedrückt, um den Fluss zu steuern.Elektronisches LaminatPrepreg-Harz mit DICYBeide NotenKontrollstufe BHitzebeständiger KlebstoffStrukturelle KlebeverbindungYLEP-210-A80Aushärtung bei über 160 °CHitzebeständige BeschichtungGebackener oder bei Raumtemperatur gelagerter FilmYLEP-180-K80Niedrige Bandbreite Anzüge SprayBauingenieurwesenLösungsmittelbasierte GrundierungYLEP-180-K80Lange ÖffnungszeitenElektronische TinteTräger für SiebdruckfarbeYLEP-210-A80Lösungsmittelausgleichssätze NivellierungFür kupferkaschierte Laminate eignet sich YLEP-210-A80, da die höhere Wasserdampfdurchlässigkeit (EEW) einen steiferen Lack ermöglicht. Spritz- und Grundierungsarbeiten erfordern YLEP-180-K80, dessen Viskositätsbereich von 200–500 mPa·s eine Zerstäubung ohne zusätzliche Verdünnung ermöglicht.Abbildung 3. Hitzebeständige Beschichtung, aufgetragen aus einer verdünnten Lösung; die K80-Sorte wird mit der vorgegebenen Viskosität versprüht.7. Einschränkungen und Materialprüfung7.1 Bekannte Einschränkungen und Anwendungsfälle dieser NotenDiese Lösungen schließen einige Anwendungen aus. Lösungsmittelfreies Gießen gehört nicht dazu: Der 20%ige Gehalt an flüchtigen Bestandteilen führt zum Gelieren und hinterlässt in dicken Bereichen Hohlräume. Auch das reine Metallkleben ist ungeeignet, da das ausgehärtete Novolak spröde ist und Kupfer weniger fest haftet als Bisphenol A.Drei Felder sind noch nicht veröffentlicht und müssen vor der endgültigen Festlegung der Spezifikation bestätigt werden: Lösungsmittelart, Funktionalität und hydrolysierbares Chlor. Der Austausch eines Glykolethers gegen ein aromatisches Lösungsmittel verändert die Wasseraufnahme und -verdunstung. Daher ist vor dem Austausch Rücksprache mit dem Lieferanten zu halten; andernfalls bilden sich Blasen an der Druckmaschine.Die EEW-Basis ist die vierte Prüfung. Wenn das Analysezertifikat (COA) EEW als Lieferwert angibt, darf nicht erneut durch 0,80 geteilt werden; dies führt zu einer Unterdosierung des Härters um etwa 20 % und hinterlässt ein klebriges Laminat.7.2 Wareneingangskontrolle, Verpackung, Lagerung und SicherheitDie Wareneingangsprüfung umfasst vier Parameter pro Charge: EEW (nach ASTM D1652 oder ISO 3001), Viskosität (nach ASTM D445 bei 25 °C), Farbe (nach ASTM D1544) und Wassergehalt (nach ASTM E203). Bewahren Sie pro Charge eine 200-g-Probe auf; diese dient der Klärung späterer Unstimmigkeiten, falls eine Charge um 3 g/eq abweicht.Die Verpackung besteht aus Fässern mit einer Haltbarkeit von mindestens 12 Monaten ab Herstellungsdatum in Originalverpackung bei Raumtemperatur. Lagern Sie das Produkt belüftet, fern von Flammen und direkter Sonneneinstrahlung und verschließen Sie es nach Gebrauch wieder. Ein geöffnetes Fass kann die Haut wieder verschließen.Sicherheitsinformationen finden sich im Sicherheitsdatenblatt (SDB), die Spezifikationen sind im Technischen Datenblatt (TDS) festgelegt. Vor dem Versand sind Handhabung, Kennzeichnung und Transportklassifizierung zu prüfen. RoHS- oder REACH-Erklärungen sind dokumentarisch zu bestätigen und nicht als Zertifizierung anzusehen.8. Häufig gestellte FragenWas bedeutet ein Feststoffgehalt von 80 % für die Härterdosierung?Die angegebene EEW wird vor der Verwendung durch 0,80 geteilt. YLEP-210-A80 mit 200–220 g/eq auf Feststoffen ergibt im Lieferzustand 250–275 g/eq, wodurch der DETA-Bedarf von 9,81 auf 8,24 phr pro 100 g sinkt.Kann YLEP-210-A80 einen 100%igen Feststoff-Novolak eins zu eins ersetzen?Nein. Durch den Austausch gegen eine feste Sorte mit 170-190 g/eq wird etwa ein Viertel der reaktiven Masse pro Kilogramm entfernt, sodass die Charge mehr Harz und weniger Härter benötigt.Welche Körnung eignet sich für einen kupferkaschierten Laminatlack?YLEP-210-A80 ist der übliche Ausgangspunkt. Sein höherer EEW-Wert ergibt ein steiferes Prepreg, und der Bereich von 1000–4000 mPa·s bietet Spielraum für einen Fließvermittler.Verändert das Lösungsmittel die Topfzeit?Indirekt. Das Lösungsmittel reagiert nicht, verdünnt aber die Reaktanten und verlangsamt den Temperaturanstieg, sodass eine verdünnte Mischung im Bad lange haltbar erscheinen und dennoch als dünner Film schnell gelieren kann.Welchen Wert sollte das Analysezertifikat (CoA) für das Epoxid-Äquivalentgewicht ausweisen?Wert, Grundlage und Methode angeben. Nach EEW in g/eq fragen und angeben, ob es sich auf Harzfeststoffe oder die gelieferte Lösung bezieht, sowie den verwendeten Titrationsstandard.Ist eine 50/50-Mischung der beiden Sorten praktikabel?Ja, und das ist üblich. Die Mischung hat im Lieferzustand eine Dichte von etwa 230 g/eq und eine Viskosität von rund 935 mPa·s, was für Anlagen geeignet ist, die den Viskositätsbereich von 4000 mPa·s von YLEP-210-A80 nicht verarbeiten können.9. SchlussfolgerungenZwei Novolak-Sorten mit 80 % Feststoffgehalt decken einen EEW-Wert von 170–220 g/eq (bezogen auf den Feststoffgehalt) ab, was einem Liefergehalt von 212,5–275 g/eq entspricht. Alle Härterwerte müssen auf Basis des Lieferzustands berechnet werden; wird der Härter nicht berücksichtigt, führt dies zu einer Überdosierung von 19 % Amin.Die Sorten bieten Hitzebeständigkeit und Lösungsmittelbeständigkeit, gehen jedoch mit Sprödigkeit, geringerer Kupferhaftung und einem Gehalt an flüchtigen Bestandteilen von 20 % einher. Wo Lösungsmittel nicht toleriert werden, wird das Verfahren mit festem Novolak angewendet. Seite zum Sortiment an Phenol-Epoxidharzen bleibt korrekt, und die Lösungstyp Bisphenol-A-Epoxidharz Die Linie umfasst Arbeiten, die einen höheren Äquivalentanteil pro Kilogramm erfordern.10. LiteraturverzeichnisYolatech-Produktseite: https://www.yolatech.com/solution-type-phenolic-epoxy-resin (abgerufen am 06.11.2026).Technisches Datenblatt für YLEP-210-A80 und YLEP-180-K80, 80% Feststoffgehalt Phenol-Epoxid-Lösung (auf Anfrage erhältlich).Analysezertifikat (COA) für YLEP-210-A80, chargenspezifisches EEW und Feststoffe (auf Anfrage erhältlich).ASTM D1652 und ISO 3001, Titrationsverfahren zur Bestimmung des Epoxidgehalts von Epoxidharzen (EEW).ASTM D445, kinematische Viskosität; ASTM D1544, Gardner-Farbe transparenter Flüssigkeiten.ASTM E203, Wassergehalt durch Karl-Fischer-Titration; ISO 9702, Stickstoffgehalt der Aminogruppen von Amin-Epoxid-Härtern.
Mehr lesen





 IPv6-Netzwerk unterstützt